দশটির মধ্যে নয় বার, যখন একটি ব্রাশিং লাইন স্ট্রীক, ছায়ার ভিন্নতা বা একটি লম্পট হাত নিক্ষেপ করতে শুরু করে, তখন ব্রাশ নিজেই শেষ জিনিস। আমাদের যে উত্পাদন সমস্যাগুলি দেখতে বলা হয়, কারণটি প্রায় সবসময় চারটি জায়গায় বসে থাকে: ব্রাশটি ফ্যাব্রিককে কতটা গভীরে নিযুক্ত করে, ব্রাশের পৃষ্ঠের গতি এবং ফ্যাব্রিকের গতির মধ্যে অনুপাত, কাপড়ের মধ্যে কতটা টান রয়েছে এবং ধুলো নিষ্কাশন ব্যবস্থা কতটা ভালভাবে মাথা থেকে লিন্টকে টেনে নিয়ে যাচ্ছে। এই চারটি সঠিকভাবে পান এবং একটি ব্রাশিং মেশিন চালনা করার জন্য প্ল্যান্টের ফিনিশিং সরঞ্জামগুলির মধ্যে একটি হয়ে ওঠে। তাদের উপেক্ষা করুন এবং এমনকি একটি নতুন ব্রাশ অসঙ্গত কাজ তৈরি করবে।
এই নির্দেশিকাটি সেই লোকদের জন্য লেখা হয়েছে যারা প্রকৃতপক্ষে মেশিন সেট করেছেন: ফিনিশিং সুপারভাইজার, শিফট টেকনিশিয়ান, প্রসেস ইঞ্জিনিয়ার যাকে রেসিপি কার্ড লিখতে হবে এবং ক্রেতা যাকে এমন সরঞ্জাম নির্দিষ্ট করতে হবে যা এখন থেকে পাঁচ বছর পরেও বোঝা যাবে। এটি একটি ফ্যাব্রিক পৃষ্ঠে শারীরিকভাবে ব্রাশ করা কি করে তা কভার করে, ঠান্ডা শুরু থেকে সেটআপের ক্রম, সাধারণ কাপড়ের জন্য বাস্তবসম্মত প্যারামিটার রেঞ্জ, চলমান মূল্যের পরীক্ষা, যে ত্রুটিগুলি প্রায়শই দেখা যায় এবং কীভাবে সেগুলি সংশোধন করা যায়, এবং রক্ষণাবেক্ষণ এবং সুরক্ষার অভ্যাসগুলি যা একটি লাইনকে উত্পাদনশীল রাখে৷
সংক্ষিপ্ত সংস্করণ, বিস্তারিত আগে. ব্রাশ করার তীব্রতা চাপের দ্বারা নয়, ব্যস্ততার গভীরতা এবং ব্রাশ-টু-ফ্যাব্রিক গতির অনুপাত দ্বারা নিয়ন্ত্রিত হয়। দুটি হালকা পাস প্রায় সবসময় একটি ভারী পাস হারান. টেনশন সর্বনিম্ন হওয়া উচিত যা কাপড়কে সমতল রাখে। ধুলো নিষ্কাশন গৃহস্থালি নয়; এটা প্রক্রিয়ার অংশ। এবং একটি সেটিং সঠিক তা জানার একমাত্র উপায় হল একটি পরিমাপিত নেতা চালানো, সঠিক আলোতে এটি পরীক্ষা করা এবং সংখ্যাগুলি লিখুন।
একটি ব্রাশিং মেশিন আসলে ফ্যাব্রিক পৃষ্ঠে কি করে
একটি ব্রাশিং মেশিন একটি প্রক্রিয়া নয়। এটি তিনটি, এবং আপনি কোনটি চালাচ্ছেন তা সম্পূর্ণরূপে নির্ভর করে আপনি কাপড়ের বিরুদ্ধে ব্রাশটি কতটা শক্ত করেছেন তার উপর।
ক্লিনিং। কম ব্যস্ততায়, প্রায়শই এক মিলিমিটারের কয়েক দশমাংশ, ব্রিসলের টিপগুলি আলগা ফাইবার, ধুলো এবং পৃষ্ঠের ধ্বংসাবশেষ কাপড় থেকে সরিয়ে দেয়। ডেনিম এবং ভারী তুলোতে এটি আশ্চর্যজনক পরিমাণে লিন্ট অপসারণ করে এবং ডাউনস্ট্রিম প্রক্রিয়াগুলিতে বহন করা লোডকে হ্রাস করে। আবরণ, স্তরিতকরণ, মুদ্রণের আগে বা শুকানোর পরে এবং রোলিং করার আগে পরিষ্কারের পাসগুলি সাধারণ।
উত্থাপন, বা ঘুম. উচ্চতর সম্পৃক্ততার সময় ফিলামেন্টগুলি পৃথক তন্তুগুলিকে ধরে এবং পৃষ্ঠের উপরে আঁকে। ফলাফল ফাইবার, টুইস্ট এবং ব্রাশটি কীভাবে চালিত হয় তার উপর নির্ভর করে একটি ঘুম, একটি গাদা বা একটি নরম পীচ হাত। দিকনির্দেশ এবং গতির অনুপাত নির্ধারণ করে আপনি একটি সমান, নরম বৃদ্ধি বা একটি দিকনির্দেশক মখমল প্রভাব পাবেন কিনা।
সমতলকরণ এবং মসৃণতা. যখন ব্রাশটি একটি পরিমিত অনুপাতে ফ্যাব্রিক ভ্রমণের একই দিকে চলে, তখন এটি ফাইবারগুলিকে নিচে ফেলে দেয় এবং সবচেয়ে লম্বাগুলিকে পিছনে ছাঁটাই করে, একটি মসৃণ এবং সামান্য চকচকে পৃষ্ঠ তৈরি করে। এটি একটি ফিনিশিং পাস, উত্থাপনের পাস নয়, এবং এটি এমন একটি পৃষ্ঠকে পরিপাটি করতে ব্যবহৃত হয় যা ইতিমধ্যে অন্য কোথাও উত্থাপিত হয়েছে।
মেকানিজম বোঝা বেশিরভাগ সেটিং সিদ্ধান্ত ব্যাখ্যা করে। সারফেস স্কেলে যে পরিমাণ কাজ করা হয় তা দুটি জিনিসের সাথে: ব্রিস্টেল টিপস এবং ফাইবারের মধ্যে আপেক্ষিক গতি এবং ব্যস্ততার গভীরতা। চাপ একটি নিয়ন্ত্রণ পরিবর্তনশীল নয়, কারণ ফিলামেন্ট নিজেই বসন্ত। একটি নরম ফিলামেন্টকে আরও গভীরে চাপুন এবং এটি কেবল আরও বেঁকে যায় এবং একটি দীর্ঘ আর্ক স্ট্রোক করে, যা তাপ এবং ফাইবারের ক্ষতি বাড়ার সাথে সাথে কাটার ক্রিয়াকে হ্রাস করতে পারে।
ব্রাশিং কী করতে পারে না সে সম্পর্কেও পরিষ্কার হওয়া উচিত। এটি একটি ফ্যাব্রিককে বাল্ক করে না, এটিকে সঙ্কুচিত করে না বা সুতা নরম করে না যা অবশিষ্ট মাপ বা দুর্বল শিথিলতার কারণে শক্ত হয়। একটি কাপড় যা ড্রায়ার থেকে বের হয়ে বোর্ডি মনে হয় ব্রাশ করার পরেও তা বোর্ডি অনুভব করবে; এটা শুধু এটা উপর একটি ঘুম সঙ্গে বোর্ডি বোধ হবে. ব্রাশিং একটি পৃষ্ঠের চিকিত্সা, এবং এর সুবিধাগুলি বেশিরভাগ ক্ষেত্রেই ফ্যাব্রিকটি কীভাবে দেখায়, হাতের নীচে অনুভূত হয় এবং পরবর্তী প্রক্রিয়াতে আচরণ করে। এটি একটি আসল সুবিধা, এবং এই কারণেই অপারেশনটি বিদ্যমান, তবে এটি একটি সংকীর্ণ এবং এটি অভ্যন্তরীণভাবে বিক্রি করা উচিত।
অবশেষে, ব্রাশিং আংশিকভাবে বিপরীতযোগ্য। একটি পাস দিয়ে রাখা ফাইবারগুলি আবার অন্য একটি দ্বারা উত্তোলন করা যেতে পারে, এবং একটি ব্রাশ করা পৃষ্ঠকে একটি রোল স্ট্যাকের মধ্যে সংকোচনের মাধ্যমে, অত্যধিক উত্তেজনা দ্বারা বা উষ্ণভাবে গুটিয়ে নেওয়ার মাধ্যমে সমতল করা যেতে পারে। বিপরীতে, Sueding, একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম পৃষ্ঠ সঙ্গে ফাইবার শেষ কাটা এবং একটি আরো অনেক স্থায়ী পরিবর্তন সৃষ্টি করে। মনের মধ্যে এই পার্থক্য রাখা অনেক নষ্ট পরীক্ষার সময় প্রতিরোধ করে.
একটি ডায়াল স্পর্শ করার আগে বুরুশ এবং মাথাটি ফ্যাব্রিকের সাথে মিলিয়ে নিন
ব্রাশের স্পেসিফিকেশন, হেড জ্যামিতি বা ঘূর্ণন প্যাটার্ন ভিন্ন হলে অভিন্ন ড্রাম এবং মোটর সহ দুটি মেশিন সম্পূর্ণ ভিন্নভাবে আচরণ করবে। এই কারণেই একটি প্রতিযোগীর রেসিপি অনুলিপি করা খুব কমই কাজ করে এবং কেন রেসিপি কার্ডটি ব্রাশটি গতি রেকর্ড করার মতো সাবধানে রেকর্ড করা উচিত।
ব্রাশ ফিলামেন্ট। স্ট্যান্ডার্ড নাইলন হল সাধারণ-উদ্দেশ্যের পছন্দ: নরম, স্থিতিস্থাপক, এবং একটি সূক্ষ্ম বোনা বা সূক্ষ্ম বোনা ক্ষতি করার সম্ভাবনা নেই। ঘষিয়া তুলিয়া ফেলিতে সক্ষম নাইলন, যেখানে সিলিকন কার্বাইড বা অ্যালুমিনিয়াম অক্সাইড ফিলামেন্টে এম্বেড করা হয়, ফাইবারকে অনেক বেশি আক্রমনাত্মকভাবে বাড়ায় এবং লোম, ভেলোর, গৃহসজ্জার সামগ্রী এবং ঘুমানোর কাজে ব্যবহৃত হয়। তারের ব্রাশগুলি ভারী-শুল্ক পরিষ্কারের এবং কিছু চামড়া এবং কার্পেট অ্যাপ্লিকেশনগুলির সাথে সম্পর্কিত, এবং সেগুলিকে কখনই নাইলনের সাথে বিনিময়যোগ্য হিসাবে বিবেচনা করা উচিত নয়। ফিলামেন্ট ব্যাস নির্ধারণ করে যে ক্রিয়াটি কতটা "তীক্ষ্ণ" অনুভূত হয়: 0.15 থেকে 0.25 মিমি সূক্ষ্ম কাজ, 0.30 থেকে 0.45 মিমি সাধারণ উদ্দেশ্য এবং 0.50 থেকে 0.60 মিমি ভারী বৃদ্ধি।
ব্রাশের দৈর্ঘ্য এবং ঘনত্ব। দীর্ঘতর ফিলামেন্টগুলি আরও সহজে বাঁকে এবং একটি মৃদু, আরও ক্ষমাশীল স্ট্রোক তৈরি করে। ঘন টাফটিং প্রতি বিপ্লবে আরও বেশি কাজ করে এবং আরও তাপ উৎপন্ন করে। একটি ব্রাশ কিছুক্ষণের জন্য পরিষেবাতে থাকার পরে, ফিলামেন্টের দৈর্ঘ্য ছোট হয়ে যায় এবং কার্যকর নিযুক্তি পরিবর্তন হয়, যা জানুয়ারিতে কাজ করা একটি রেসিপি বসন্তের মধ্যে চলে যেতে পারে।
মাথার জ্যামিতি। একটি ড্রাম হেড একটি একক বড় রোলার স্যুট বোনা পণ্য উত্তেজনার অধীনে চলমান, যেখানে ফ্যাব্রিক সমতল রাখা যেতে পারে এবং যোগাযোগ লাইন স্থিতিশীল। একটি গ্রহের মাথা, যেখানে কয়েকটি ছোট ব্রাশ রোলার একটি কেন্দ্রীয় অক্ষের চারপাশে প্রদক্ষিণ করে, একটি দীর্ঘ লাইনের পরিবর্তে অনেক ছোট পথ বরাবর কাপড়ের সাথে যোগাযোগ করে। এই নকশাটি একটি নিটের অনিয়মিত পৃষ্ঠকে আরও ভালভাবে অনুসরণ করে, সুই-লাইন খোলার হ্রাস করে এবং আরও ব্রাশিং পৃষ্ঠ জুড়ে পরিধান ছড়িয়ে দেয়। তুলো ইন্টারলক, জার্সি এবং ফ্লিস চালিত গাছপালা প্রায়ই দেখতে পায় যে একটি গ্রহের মাথা ফ্যাব্রিক কাঠামোর কম ঝুঁকির সাথে আরও বেশি বৃদ্ধি দেয়, যা ঠিক কোন সরঞ্জাম যেমন একটি ডেডিকেটেড নিট জন্য গ্রহের ব্রাশিং মেশিন করার জন্য নির্মিত হয়।
মাথার সংখ্যা। মাল্টি-হেড মেশিন আপনাকে কাজ বিভক্ত করতে দেয়: পৃথক মাথা জুড়ে দুই বা তিনটি হালকা পাস একটি একক মাথায় একটি আক্রমণাত্মক পাসের চেয়ে আরও অভিন্ন ফলাফল দেয়, কারণ প্রতিটি পাস শুধুমাত্র একটি পরিমিত পরিমাণ ফাইবার সরিয়ে দেয় এবং ফ্যাব্রিকটি পরিচিতিগুলির মধ্যে ফ্ল্যাট পুনরুদ্ধারের সুযোগ করে।
ব্যবহারিক নিয়ম সহজ। প্রথমে ফ্যাব্রিক পরিবার, তারপর ব্রাশ, তারপর হেড কনফিগারেশন, এবং শুধুমাত্র তারপর টিউনিং গতি এবং ব্যস্ততা শুরু করুন। দোকানের মেঝেতে ক্রমাগত ঘটতে থাকা সেই অর্ডারটিকে উল্টানো, ট্রায়াল চালানোর মূল কারণ হল তিন ঘন্টার পরিবর্তে তিন দিন সময় লাগে৷
একটি ঠান্ডা শুরু থেকে সেটআপ ক্রম
সিকোয়েন্স গুরুত্বপূর্ণ। এই পদক্ষেপগুলিকে একটি ভিন্ন ক্রমে করা হচ্ছে কীভাবে একটি মেশিন একটি "ভুল" শূন্যে সেট হয়ে যায় এবং প্রতিটি পরবর্তী সমন্বয় একটি খারাপ রেফারেন্সের বিরুদ্ধে করা হয়।
- রেসিপি এবং ব্রাশ নিশ্চিত করুন. মাউন্ট করা ব্রাশটি রেসিপি কার্ডের সাথে মেলে কিনা পরীক্ষা করুন, এটি সঠিক ফিলামেন্টের ধরন এবং ব্যাস এবং এটি শিফটের মধ্যে অদলবদল করা হয়নি। ব্রাশ সনাক্তকরণ নম্বর রেকর্ড করুন।
- ব্রাশ নিজেই পরিদর্শন করুন। ফ্যাব্রিক আউট এবং জায়গায় গার্ড দিয়ে মেশিনটি ধীরে ধীরে চালান। সমতল দাগ, বাঁকানো বা অনুপস্থিত টুফ্ট, বাইরের-গোলাকার অংশ এবং অসম ব্রিসলের দৈর্ঘ্য দেখুন। বৃত্তাকার থেকে 1 মিমি বাইরের একটি ব্রাশ একটি ব্যান্ডেড প্যাটার্ন তৈরি করবে যা কোনো গতি সেটিং লুকাতে পারবে না।
- নিষ্কাশন পথ পরিষ্কার করুন। খালি বা পরিষ্কার ফিল্টার, ডাক্টিং জয়েন্টগুলি পরীক্ষা করুন এবং নিশ্চিত করুন যে স্তন্যপান আসলে মাথার হুড পর্যন্ত পৌঁছেছে। ব্রাশিং বেশিরভাগ অপারেটরদের প্রত্যাশার চেয়ে বেশি বায়ুবাহিত লিন্ট উত্পাদন করে এবং একটি আংশিকভাবে অবরুদ্ধ নালী পৃষ্ঠের ফলাফলের পাশাপাশি কাজের পরিবেশকে পরিবর্তন করে।
- ন্যূনতম টান এ ফ্যাব্রিক থ্রেড. কোন কাজের টান প্রয়োগ করার আগে সঠিক সেলভেজ প্রান্তিককরণ এবং প্রস্থ স্থাপন করুন। যদি ফ্যাব্রিকটি তির্যক হয় বা একটি ঢিলা সেল্ভেজ থাকে তবে ব্রাশ দিয়ে ক্ষতিপূরণ দেওয়ার চেষ্টা না করে এটি এখানে ঠিক করুন।
- বাগদানের রেফারেন্স সেট করুন। ব্রাশটি কাপড়ে আনুন যতক্ষণ না যোগাযোগ কেবল উপলব্ধি করা যায়, তারপর সূচকটি শূন্য করুন বা ডিজিটাল মান রেকর্ড করুন। সমস্ত পরবর্তী সামঞ্জস্যগুলি সেই যোগাযোগ বিন্দুর সাথে সম্পর্কিত, মেশিনের যান্ত্রিক স্টপের সাথে নয়।
- ইতিমধ্যে চলমান ফ্যাব্রিক দিয়ে ব্রাশটিকে গতিতে আনুন। প্রথমে ফ্যাব্রিক ড্রাইভ শুরু করুন, তারপর ব্রাশ ড্রাইভ। একটি বন্ধ ফ্যাব্রিকের উপর একটি ব্রাশ এক বা দুই সেকেন্ডের মধ্যে পৃষ্ঠ চিহ্নিত করতে পারে।
- একটি মাপা নেতা চালান. ত্রিশ মিটার সাধারণত যথেষ্ট। শুরু এবং সমাপ্তি চিহ্নিত করুন, তারপর শুধুমাত্র কেন্দ্রের দিকে না তাকিয়ে মধ্য-প্রস্থ এবং উভয় সেলভেজ আলাদাভাবে পরিদর্শন করুন।
- লক এবং লগ. সেটিং পাস হয়ে গেলে, রেকর্ড এনগেজমেন্ট, ব্রাশ স্পিড, ফ্যাব্রিক স্পিড, টেনশন এবং এক্সট্রাকশন ড্যাম্পার পজিশন। একটি যুক্তিসঙ্গত সহনশীলতা উইন্ডো সেট করুন যাতে পরবর্তী শিফট জানে যে এটি কোন বিচ্যুতি না বাড়িয়ে কতদূর যেতে পারে।
একটি অভ্যাস তাড়াতাড়ি তৈরি করা মূল্যবান: সর্বদা একই দিক থেকে চূড়ান্ত ব্যস্ততার গভীরতার কাছে যান। যদি অপারেটর কখনও কখনও ভারী সেটিং থেকে নেমে আসে এবং কখনও কখনও যোগাযোগ থেকে উঠে আসে, তবে একটি সাধারণ সামঞ্জস্যকারী স্ক্রুতে যান্ত্রিক প্রতিক্রিয়া একটি মিলিমিটারের কয়েক দশমাংশ হতে পারে, যা একটি ফলাফলকে গ্রহণযোগ্য থেকে প্রত্যাখ্যানে স্থানান্তর করতে যথেষ্ট।
সেটিংস যা সিদ্ধান্ত নেয় যে মেশিন থেকে কি আসে
নীচের রেঞ্জগুলি সাধারণ শিল্প অনুশীলনকে প্রতিফলিত করে। তারা শুরুর পয়েন্ট, স্পেসিফিকেশন নয়। প্রতিটি ফ্যাব্রিক, ডাই লট এবং মেশিন তাদের স্থানান্তরিত করবে এবং সঠিক পদ্ধতিটি সর্বদা পরিসরের নিম্ন প্রান্ত থেকে শুরু করা এবং ছোট বৃদ্ধিতে উপরের দিকে কাজ করা।
| ফ্যাব্রিক | ব্রাশ ফিলামেন্ট | ব্যস্ততা | ফ্যাব্রিক অনুপাত ব্রাশ | পাস করে | প্রধান ঝুঁকি |
|---|---|---|---|---|---|
| তুলো চাদর, পপলিন | নাইলন 0.20 থেকে 0.30 মিমি | 0.3 থেকে 0.6 মিমি | 3:1 থেকে 5:1 | 1 | অন্ধকার ছোপ লট উপর আলোছায়া |
| তুলো ইন্টারলক, জার্সি | নাইলন 0.20 থেকে 0.35 মিমি | 0.4 থেকে 0.8 মিমি | 2:1 থেকে 4:1 | 1 থেকে 2 | প্রান্ত কার্ল এবং সুই-লাইন খোলার |
| লোম এবং brushed-ব্যাক বুনা | ঘষিয়া তুলিয়া ফেলিতে সক্ষম নাইলন 0.30 থেকে 0.45 মিমি | 1.0 থেকে 2.0 মিমি | 4:1 থেকে 8:1 | 1 থেকে 2 | প্যাচি গাদা যদি টান পরিবর্তিত হয় |
| ডেনিম, 10 থেকে 14 oz | ঘষিয়া তুলিয়া ফেলিতে সক্ষম নাইলন 0.45 থেকে 0.60 মিমি | 0.8 থেকে 1.5 মিমি | 4:1 থেকে 7:1 | 1 | ফিল্টারে ভারী লিন্ট লোড |
| পলিয়েস্টার বোনা | নাইলন 0.25 থেকে 0.40 মিমি | 0.4 থেকে 0.9 মিমি | 3:1 থেকে 6:1 | 1 | স্ট্যাটিক এবং ফিলামেন্ট উচ্চ গতিতে ফিউজিং |
| ভেলোর, গৃহসজ্জার সামগ্রী | ঘষিয়া তুলিয়া ফেলিতে সক্ষম নাইলন 0.40 থেকে 0.60 মিমি | 1.5 থেকে 3.0 মিমি | 5:1 থেকে 10:1 | 1 থেকে 2 | গরম পাকানো হলে গাদা গুঁড়ো |
| সিন্থেটিক চামড়া, মাইক্রোফাইবার | সূক্ষ্ম নাইলন 0.15 থেকে 0.25 মিমি | 0.2 থেকে 0.5 মিমি | 2:1 থেকে 4:1 | 1 থেকে 2 | তাপ এবং চকচকে চিহ্ন |
যে টেবিলে দুটি জিনিস জোর প্রাপ্য. প্রথমত, ব্রাশ-টু-ফ্যাব্রিক অনুপাত একটি অনুপাত, একটি নির্দিষ্ট গতি নয়। একটি মেশিনে 20 মি/মিনিট গতিতে চলমান কাপড়ে, 120 মি/মিনিট একটি ব্রাশ পৃষ্ঠের গতি 6:1 অনুপাত দেয়। আউটপুট উন্নত করার জন্য যদি লাইনের গতি পরে দ্বিগুণ করা হয়, অনুপাতটি 3:1-এ ভেঙে যায় এবং পৃষ্ঠের পরিবর্তন হয়, যদিও কেউ ব্রাশ সেটিংস স্পর্শ করেনি। যখনই লাইনের গতি পরিবর্তিত হয়, ব্রাশের গতি পুনরায় গণনা করা আবশ্যক, এই কারণেই একটি লিঙ্কযুক্ত রেসিপি সহ বৈদ্যুতিন সংকেতের মেরু বদল নিয়ন্ত্রণ একটি বড় মোটরের চেয়ে অনেক বেশি মূল্যবান।
দ্বিতীয়ত, ব্যস্ততা হল সেই সেটিং যা ফ্যাব্রিকের অখণ্ডতাকে সবচেয়ে সরাসরি প্রভাবিত করে। দ্বিগুণ ব্যস্ততা পৃষ্ঠে করা কাজকে মোটামুটি দ্বিগুণ করে, তবে এটি ফিলামেন্টগুলিতে বাঁকানো চাপ এবং যোগাযোগ লাইনে উত্পন্ন তাপকেও বাড়িয়ে তোলে। ডিপ সেটিংস যেগুলি গরম চলছে তা একটি থার্মোপ্লাস্টিক পৃষ্ঠকে আরও ভালভাবে বৃদ্ধি করার অনেক আগেই চকচকে করবে।
ঘূর্ণন দিক, মাল্টি-হেড লেআউট এবং দুই-পাস নিয়ম
একটি ব্রাশিং মেশিনে দিকনির্দেশ হল সবচেয়ে কম ব্যবহার করা নিয়ন্ত্রণ। ফ্যাব্রিক ট্রাভেলে ব্রাশ কাউন্টার চালানো মানে ব্রিস্টল টিপস ফাইবারগুলির সাথে মিলিত হয়; আপেক্ষিক গতি হল দুটি পৃষ্ঠের গতির সমষ্টি, এবং ক্রিয়াটি আক্রমনাত্মক, উত্থাপন এবং সামান্য রুক্ষ। ফ্যাব্রিক ভ্রমণের সাথে ব্রাশ চালানো মানে টিপস ফাইবার বরাবর ঝাড়ু; আপেক্ষিক গতি পার্থক্য, এবং কর্ম মৃদু, সমতলকরণ এবং সামান্য মসৃণতা.
বেশিরভাগ উত্থাপন রেসিপিতে প্রথম মাথা বা প্রথম জোড়া মাথার উপর পাল্টা-ঘূর্ণন ব্যবহার করা হয়, তারপরে উত্থাপিত ফাইবারগুলিকে পরিষ্কার, অভিন্ন দিকে রাখার জন্য একটি সহ-ঘূর্ণন মাথা ব্যবহার করা হয়। এই সংমিশ্রণটিই বৈশিষ্ট্যযুক্ত নরম, এমনকি একটি ভাল লোম বা একটি ভাল-সমাপ্ত ভেলোরের উপর ন্যাপও তৈরি করে এবং এটি চরম সেটিংয়ে একক মাথা দিয়ে একই ফলাফল অর্জন করার চেষ্টা করার চেয়ে অনেক বেশি নিয়ন্ত্রণযোগ্য।
দুই-পাস নিয়ম একই যুক্তি থেকে অনুসরণ করে। যেহেতু পৃষ্ঠে করা কাজটি পুরোপুরি অভিন্ন নয়, তাই একটি একক ভারী পাস স্থানীয় বৈচিত্র্যকে প্রসারিত করে: ফ্যাব্রিকের একটি সামান্য মোটা জায়গা শক্ত করে ব্রাশ করা হয়, একটি শিথিল জায়গা কম ব্রাশ করা হয় এবং ফলাফলটি একটি দৃশ্যমান প্যাটার্ন। দুটি লাইটার পাস গড় যে তারতম্য আউট. যদি একটি ফ্যাব্রিককে লক্ষ্য হাতের কাছে পৌঁছানোর জন্য তার ওজনের প্রায় 3 থেকে 4 শতাংশের বেশি হারাতে হয়, তবে এটি সাধারণত একটি চিহ্ন যে প্রক্রিয়াটি বিভক্ত করা উচিত, বা একটি স্যুডিং ধাপ লাইনের অন্তর্গত।
মাল্টি-হেড মেশিনে একটি সূক্ষ্ম প্রভাবের জন্য দেখুন: তাপ সঞ্চয়। একটি আবদ্ধ ফ্রেমে উচ্চ অনুপাতে চলমান তিনটি মাথা একটি লক্ষণীয় মার্জিন দ্বারা যোগাযোগ লাইনে স্থানীয় তাপমাত্রা বাড়াতে পারে এবং পলিয়েস্টার বা পলিপ্রোপিলিনের উপর এটি ছোট চকচকে দাগ বা ফিউজড ফাইবার টিপস হিসাবে দেখায়। যদি পৃষ্ঠটি মৃদুভাবে উত্থাপিত না হয়ে উজ্জ্বল এবং কাঁচযুক্ত দেখায় তবে ব্যস্ততা হ্রাস করার আগে অনুপাত কমিয়ে দিন।
টান, প্রস্থ নিয়ন্ত্রণ, selvedges এবং seams
কাপড়কে ফ্ল্যাট রাখার জন্য টান আছে, স্থির রাখার জন্য নয়। একটি ব্রাশিং মেশিন ন্যূনতম টান চায় যা বলিরেখা দূর করে এবং গাইডে সেলভেজগুলি ধরে রাখে। ওভার-টেনশনযুক্ত ফ্যাব্রিকটি ব্রাশের নীচে ফ্ল্যাট প্রসারিত হয় এবং তারপরে টান বন্ধ হয়ে গেলে শিথিল হয়, তাই কাপড়টি মেশিন থেকে বেরিয়ে যাওয়ার সাথে সাথে ঘুমের পরিবর্তন দেখা যায়। ওভার-টেনশনও বুনাতে সুই-রেখা খোলার গতি বাড়ায় এবং একটি হালকা বোনা স্থায়ীভাবে বিকৃত করতে পারে।
আন্ডার-টেনশন স্বল্প মেয়াদে আরও খারাপ। স্ল্যাক কাপড় ব্রাশের মধ্যে উঠে যায়, বলিরেখাগুলি কন্টাক্ট লাইনের নিচে চলে যায় এবং ক্রিজের চিহ্ন হিসাবে পৃষ্ঠে মুদ্রিত হয় যা ব্রাশ করা যায় না, এবং গুরুতর ক্ষেত্রে ফ্যাব্রিক একটি বেলন মোড়ানো হতে পারে। সঠিক টান হল সাধারণত সর্বনিম্ন মান যেখানে কাপড়টি পুরো প্রস্থ জুড়ে ফ্ল্যাট বসে থাকে এবং মাথার মধ্যে প্রবেশ করার সাথে সাথে কোনও দৃশ্যমান কম্পন থাকে না।
Selvedges আলাদা মনোযোগ প্রয়োজন. একটি রোলের দুটি বাইরের সেন্টিমিটার প্রায়শই একটি সমস্যা দেখানোর প্রথম স্থান হয়, কারণ তারা বিভিন্ন টান দেখতে পায় এবং ব্রাশ করার পরে প্রান্তের কার্ল সবচেয়ে বেশি উন্মুক্ত হয়। যদি সেলভেজ কার্ল হতে শুরু করে, তবে ব্রাশ সামঞ্জস্য করার আগে ফ্যাব্রিকের তাপমাত্রা এবং টান পরীক্ষা করুন; ব্রাশ যাই করুক না কেন একটি উষ্ণ, অতি-টেনশনযুক্ত প্রান্তটি কুঁচকে যাবে। কুঁচকানো প্রান্তগুলিও উইন্ডারে সমস্যা সৃষ্টি করে, যেখানে রোল প্রোফাইল অসম হয়ে যায় এবং পরবর্তী প্রক্রিয়াটি ক্ষতিগ্রস্ত হয়।
সীমগুলি হল যেখানে বেশিরভাগ মেশিনের ক্ষতি হয়। একটি পুরু, শক্ত ভাঁজ সহ একটি সেলাই করা সংযোগটি ধীরে ধীরে চালাতে হবে, ব্রাশটি উত্তোলন করে বা ফাঁকটি খুলে দিয়ে, এবং সীমটি ভারী হলে এটিকে কখনই উত্পাদন গতিতে যেতে দেওয়া উচিত নয়। অপারেটররা যারা প্রতিটি সীম চিহ্নিত করার অভ্যাস গড়ে তোলে এবং যোগদানে ধীরগতি করে তারা গর্ত, অশ্রু এবং ব্রাশের ক্ষতির একটি বড় অংশ প্রতিরোধ করে যা কয়েক সপ্তাহ পরে রহস্যময় মানের সমস্যা হিসাবে প্রদর্শিত হয়।
ধুলো নিষ্কাশন, লিন্ট লোড এবং আগুনের ঝুঁকি
নিষ্কাশন প্রক্রিয়াটির একটি অংশ যা সম্ভবত অবহেলিত হতে পারে এবং একটি গুরুতর ঘটনা ঘটার সম্ভাবনা সবচেয়ে বেশি। একটি ব্রাশিং মেশিন একটি ক্রমাগত সংক্ষিপ্ত ফাইবার, ধূলিকণা এবং কিছু কাপড়ে, সূক্ষ্ম কণা তৈরি করে যা দাহ্য হয় যখন এটি সঠিক ঘনত্বে জমা হয় এবং একটি গরম পৃষ্ঠ বা স্পার্কের সাথে দেখা করে।
এর থেকে তিনটি জিনিস অনুসরণ করা হয়। প্রথমত, নিষ্কাশন হুডটি এমনভাবে স্থাপন করা উচিত যাতে লিন্টটি প্রজন্মের বিন্দুতে ক্যাপচার করা হয়, এটি ঘরে পালানোর আগে, যার অর্থ হুডের নকশা এবং বায়ুপ্রবাহকে পরে বোল্ট করার পরিবর্তে মাথার জ্যামিতির সাথে মেলে। দ্বিতীয়ত, ফিল্টারগুলির পরিমাপ করা চাপের ড্রপের উপর ভিত্তি করে একটি সংজ্ঞায়িত পরিচ্ছন্নতার ব্যবধান প্রয়োজন, ঘরটি কেমন দেখাচ্ছে তার উপর নয়। তৃতীয়ত, ডাক্টিং বন্ধন এবং গ্রাউন্ডেড হওয়া উচিত, দীর্ঘ অনুভূমিক রান ছাড়া যেখানে ফাইবার স্থির হতে পারে এবং জমা হতে পারে।
প্রক্রিয়ার গুণমান এবং নিরাপত্তা এখানে একই সমস্যা। নিষ্কাশন দুর্বল হলে, ব্রাশ করার পরে কাপড়ে লিন্ট পুনরায় জমা হয়, পৃষ্ঠটি পরিদর্শন আলোতে দাগযুক্ত দেখায়, ফিল্টারগুলি দ্রুত লোড হয় এবং অপারেটর ব্রাশটি চালু করে ক্ষতিপূরণ দেয়, যা আরও লিন্ট তৈরি করে। একটি উদ্দেশ্য-নির্মিত ইনস্টল করা স্বয়ংক্রিয় ধুলো নিষ্কাশন সিস্টেম এবং এটিকে একটি পরিমাপিত চাপের ড্রপের দিকে চালনা করা সেই লুপটিকে সম্পূর্ণরূপে সরিয়ে দেয় এবং এটি সাধারণত কেউ আগুনের ঝুঁকি গণনা করার অনেক আগে কম পরিচ্ছন্নতার ডাউনটাইমের মাধ্যমে ফেরত দেয়।
একটি সহজ কাজের নিয়ম: প্রতিটি শিফটের শুরুতে ম্যানোমিটারটি পরীক্ষা করুন এবং এটি রেকর্ড করুন। যখন চাপের ড্রপ কমিশনিংয়ের সময় রেকর্ড করা ব্যান্ডের বাইরে বেড়ে যায়, তখন ফিল্টারগুলি পরিষ্কার করুন। নিষ্কাশন কাজ করছে কিনা তা অপারেটর বলতে না পারলে, নিষ্কাশন পরিচালনা করা হচ্ছে না।
ত্রিশ মিটার মধ্যে প্রথম ট্রায়াল রান পড়া
একটি স্ট্রাকচার্ড ট্রায়াল প্রায় বিশ মিনিট সময় নেয় এবং তর্কের দিন বাঁচায়। নীচের প্রোটোকলটি একটি সুশৃঙ্খল ফিনিশিং রুম ব্যবহার করে।
- লক্ষ্য ব্যস্ততার নিম্ন প্রান্তে চালান এবং সঠিক মান রেকর্ড করুন।
- নেতার শুরুতে একটি নমুনা সংগ্রহ করুন, তারপরে কমপক্ষে বিশ মিটার পরে একটি দ্বিতীয় নমুনা সংগ্রহ করুন, তাই ফলাফলটি কোল্ড স্টার্টের পরিবর্তে একটি স্থির মেশিন প্রতিফলিত করে।
- প্রস্থ জুড়ে তিনটি বিন্দুতে প্রতিটি নমুনা পরিদর্শন করুন: বাম সেলভেজ প্লাস দশ সেন্টিমিটার, সেন্টার এবং ডান সেলভেজ প্লাস দশ সেন্টিমিটার। ব্রাশ করার সমস্যাগুলি প্রায়শই অসমমিত হয়, এবং শুধুমাত্র কেন্দ্রের চেক সেগুলি মিস করবে।
- প্রমিত আলোর অধীনে মূল্যায়ন করুন, আদর্শভাবে একই আলোকসজ্জা গ্রাহকরা পণ্য বিচার করতে ব্যবহার করবেন। একটি একক ওভারহেড ল্যাম্পের অধীনে নিখুঁত দেখায় এমন সারফেস ইফেক্টগুলি ভিন্ন রঙের তাপমাত্রার অধীনে ডোরাকাটা দেখাতে পারে।
- নমুনা ওজন করুন। ব্রাশ করার আগে এবং পরে প্রতি ইউনিট এলাকার তুলনা একটি সাধারণ ভর আপনাকে বলে যে প্রক্রিয়াটি আসলে কতটা ফাইবার অপসারণ করছে এবং এটি একটি মৌখিক নোটের চেয়ে অনেক বেশি নির্ভরযোগ্য রেকর্ড যে হাতটি "সঠিক অনুভূত হয়েছে"।
- চূড়ান্ত অনুমোদনের আগে একটি নমুনা ধুয়ে ফেলুন এবং যদি ফ্যাব্রিকটি শেষ ব্যবহারকারী দ্বারা ধৌত করা হয়। কিছু ন্যাপ প্রথম ধোয়ার পরে গ্রেগে চমৎকার দেখায় এবং ভেঙে পড়ে।
- ছোট পদক্ষেপে ব্যস্ততা বাড়ান এবং লক্ষ্য হাত না পৌঁছানো পর্যন্ত বা একটি সীমা আঘাত না হওয়া পর্যন্ত পুনরাবৃত্তি করুন। সম্মত ভাতার বাইরে ছায়া পরিবর্তন, পৃষ্ঠের গ্লেজিং বা ওজন হ্রাসের প্রথম লক্ষণে থামুন।
রেসিপি কার্ডে চূড়ান্ত সংখ্যাগুলি লিখুন এবং অনুমোদিত নমুনার ছবি তুলুন। মেশিনে রাখা একটি ফিজিক্যাল রেফারেন্স সোয়াচ যেকোন স্প্রেডশীটের চেয়ে বেশি মূল্যবান, কারণ এটি হাত এবং শেড সংক্রান্ত বিরোধ কয়েক সেকেন্ডে মিটিয়ে দেয়।
মানের পরীক্ষা যা লাইনকে সৎ রাখে
রুটিন চেক যা একটি প্রত্যাখ্যান আদেশ হতে একটি ধীর প্রবাহ বন্ধ করে. নীচের সারণীটি নিয়মিতভাবে ব্রাশিং চালানোর জন্য একটি ব্যবহারিক ন্যূনতম।
| চেক করুন | পদ্ধতি | ফ্রিকোয়েন্সি | আইন যদি |
|---|---|---|---|
| ঘুম এবং গাদা অভিন্নতা | প্রস্থ জুড়ে তিন বিন্দুতে স্ট্যান্ডার্ড আলোর অধীনে অনুমোদিত সোয়াচের সাথে ভিজ্যুয়াল তুলনা | প্রতিটি রোল | যেকোনো ব্যান্ডিং, স্ট্রিক বা প্রস্থ বৈচিত্র দৃশ্যমান |
| ওজন হ্রাস | ব্রাশ করার আগে এবং পরে নমুনা ওজন, শতাংশ হিসাবে প্রকাশ করা হয় | প্রতিটি অর্ডারের শুরু এবং মাঝামাঝি | লোকসান আদেশ ভাতা অতিক্রম |
| ছায়া | অনুমোদিত মানের বিরুদ্ধে স্পেকট্রোফটোমিটার, প্লাস ভিজ্যুয়াল চেক | প্রতিটি রোল on shade-critical orders | সম্মত সহনশীলতার বাইরে রঙের পার্থক্য |
| শক্তি ধরে রাখা | ব্রাশ করা বনাম ব্রাশ করা নমুনার উপর প্রসার্য এবং টিয়ার পরীক্ষা | অর্ডার প্রতি একবার, বা কোনো পরামিতি পরিবর্তনের পরে | ক্ষতি গ্রাহকের স্পেসিফিকেশন ছাড়িয়ে গেছে |
| পিলিং এবং ঘর্ষণ | একটি ধোয়া নমুনা উপর Martindale বা সমতুল্য | একটি নতুন নির্মাণ প্রথম আদেশ | রেটিং সম্মত স্তরের নিচে পড়ে |
| হাত মূল্যায়ন | ছোট প্যানেল, রেফারেন্স সোয়াচের বিরুদ্ধে অন্ধ তুলনা | প্রতিটি নতুন রেসিপি | প্যানেল রেফারেন্সের সাথে একমত নয় |
| অবশিষ্ট লিন্ট | গাঢ় কাপড় মুছা বা বহির্গামী পৃষ্ঠের টেপ পরীক্ষা | প্রতিটি শিফট | মুছা উপর দৃশ্যমান ফাইবার স্থানান্তর |
এর মধ্যে সবচেয়ে দরকারী হল ওজন কমানোর চিত্র, কারণ এটি একটি বিষয়গত রায়কে একটি সংখ্যায় রূপান্তর করে যা প্রবণতা হতে পারে। একবার একটি উদ্ভিদ জানতে পারে যে তার গৃহীত ভেলর হাত একটি নির্দিষ্ট নির্মাণে 3 শতাংশ ওজন হ্রাসের সাথে মিলে যায়, অপারেটরের একটি উদ্দেশ্যমূলক লক্ষ্য থাকে এবং গ্রাহকের আগে রক্ষণাবেক্ষণের একটি পরা ব্রাশ সনাক্ত করার একটি উপায় থাকে।
ব্রাশিং এবং স্যুডিং: কিভাবে দুটি ধাপ একসাথে কাজ করে
ব্রাশিং এবং স্যুডিং প্রায়ই আলোচনা করা হয় যেন তারা বিকল্প। অনুশীলনে, বেশিরভাগ নরম হাতের ফিনিশিং লাইনগুলি এগুলিকে একসাথে ব্যবহার করে এবং শ্রমের বিভাজন বোঝা উভয় ক্রিয়াকলাপকে নিয়ন্ত্রণ করা সহজ করে তোলে।
ব্রাশিং ফাইবার সরায়। এটি ইতিমধ্যে সেখানে যা আছে তা পুনর্বিন্যাস করে, আলগা উপাদান উত্তোলন করে এবং পৃষ্ঠটি পরিষ্কার করে। Sueding ফাইবার কাটা. একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম রোলার বা বেল্ট শিয়ার্স ফাইবার শেষ হয় এবং একটি সংক্ষিপ্ত, ঘন, স্থায়ী পীচ-ত্বকের প্রভাব তৈরি করে যা ধোয়ার সময় বেঁচে থাকে এবং বিশুদ্ধভাবে ব্রাশ করা পৃষ্ঠের চেয়ে অনেক ভালো পরিধান করে। যদি টার্গেট হ্যান্ডের প্রয়োজন হয় যে ফ্যাব্রিকটি স্টেনটার থেকে বেরিয়ে যাওয়ার পরিবর্তে পাঁচটি বাড়ির ধোলাইয়ের পরে নরম বোধ করে, তবে স্যুডিং সাধারণত ভারী উত্তোলন করে এবং ব্রাশিং ফলাফলকে পরিমার্জিত করে।
ক্রিয়াকলাপের একটি সাধারণ ক্রম হল: হালকা ব্রাশিং পাস দিয়ে প্রাক-পরিষ্কার করুন, পৃষ্ঠটি তৈরি করার জন্য সোয়েড, তারপরে ফাইবারটি তুলতে এবং সারিবদ্ধ করতে আবার ব্রাশ করুন যাতে ফিনিসটি সমতল না হয়েও দেখায়। বোনা তুলা এবং ডেনিমের উপর, একটি অনুভূমিক সম্মিলিত স্যুডিং মেশিন হল ওয়ার্কহরস যা এই প্যাটার্ন অনুসরণ করে, ব্রাশিং হেড বা একটি পৃথক ব্রাশিং ইউনিট ঘষিয়া তুলিয়া ফেলিতে সক্ষম যোগাযোগের পরে পৃষ্ঠটি পরিষ্কার করে। একটি স্থিতিশীল, কম প্রসারিত নির্মাণ সহ বোনা কাঠামো বিকৃতি ছাড়াই অপেক্ষাকৃত গভীর ঘষিয়া তুলিয়া ফেলিতে সক্ষম যোগাযোগ পরিচালনা করে, এই কারণেই সরঞ্জাম যেমন একটি 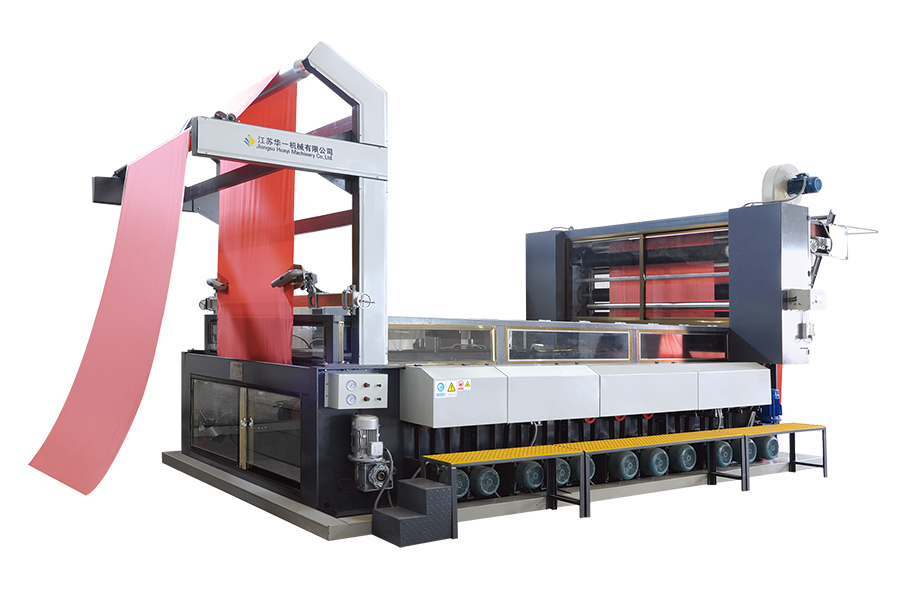 অনুভূমিক সম্মিলিত Sueding মেশিন MW-মডেল স্যুডিং-এর পর-ব্রাশিং ফিনিশিং সিকোয়েন্সে, MW-মডেল সামঞ্জস্যপূর্ণ পৃষ্ঠের প্রস্তুতির জন্য স্বাধীন রোলার ড্রাইভ সহ স্যান্ডপেপার, কার্বন ফাইবার এবং সিরামিক ফাইবার অ্যাব্রেসিভ সমর্থন করে। পণ্য দেখুন → এই ধরণের অনুভূমিক সম্মিলিত স্যুডিং মেশিন সাধারণত একটির পরিবর্তে ব্রাশিং ইউনিটের পাশাপাশি নির্দিষ্ট করা হয়।
দুটি অপারেশনের ডায়গনিস্টিক মান লক্ষণীয়। sueding পরে একটি ফ্যাব্রিক প্যাচা দেখায়, কারণ সাধারণত ঘষিয়া তুলিয়া ফেলিতে সক্ষম যোগাযোগ বা উত্তেজনা. ব্রাশ করার পরে যদি এটি প্যাঁচানো দেখায় তবে এর কারণটি প্রায়শই ব্রাশের অবস্থা বা নিষ্কাশন। যেহেতু দুটি মেশিন একে অপরের পাশে বসেছে, একজন অপারেটর যিনি বলতে পারেন কোন পর্যায়ে কোন ত্রুটির প্রবর্তন করা হয়েছে, সমস্যা সমাধানে অনেক সময় বাঁচায়।
সাধারণ ব্রাশিং ত্রুটি এবং সেগুলি কীভাবে সংশোধন করা যায়
ব্রাশিং লাইনে বেশিরভাগ সমস্যা স্বীকৃত প্যাটার্নের একটি ছোট সংখ্যার মধ্যে পড়ে। নীচের সারণীটি লক্ষণটিকে সবচেয়ে সম্ভাব্য কারণ এবং প্রথম সংশোধনমূলক পদক্ষেপের মানচিত্র করে, যাতে একজন প্রযুক্তিবিদকে তাদের মাধ্যমে কাজ করা উচিত।
| খুঁত | সম্ভবত কারণ | প্রথমে কি পরিবর্তন করতে হবে |
|---|---|---|
| দৈর্ঘ্য বরাবর রেখা বা ব্যান্ড | বৃত্তাকার, ফ্ল্যাট স্পট বা অসম ব্রিসলের দৈর্ঘ্যের ব্রাশ করুন | ব্রাশ পরিদর্শন এবং সত্য; গতি পরিবর্তন করার আগে ফিলামেন্টের অবস্থা পরীক্ষা করুন |
| প্রস্থ জুড়ে অসম ফলাফল | ব্রাশের অক্ষ ফ্যাব্রিক পাথের সমান্তরাল নয়, বা এক সেলভেজে টান বেশি | উভয় প্রান্তে ফাঁক পরিমাপ; গাইড প্রান্তিককরণ এবং সেলভেজ টান পরীক্ষা করুন |
| গর্ত, পাতলা জায়গা, সুই-লাইন খোলার | ব্যস্ততা too deep, or fabric stressed beyond its construction limits | ব্যস্ততা হ্রাস করুন এবং দুটি হালকা পাসে স্যুইচ করুন |
| ছায়া change, surface looks lighter | অত্যধিক ফাইবার অপসারণ, বিশেষ করে গাঢ় ছোপানো প্রচুর | অনুপাত হ্রাস করুন, তারপরে ব্যস্ততা; ক্ষতি নিশ্চিত করতে নমুনা ওজন-ইন |
| চকচকে দাগ বা ফিউজড টিপস | যোগাযোগ লাইনে উচ্চ অনুপাত থেকে তাপ, সিন্থেটিক্সে সাধারণ | ফ্যাব্রিক গতি ধরে রাখার সময় ব্রাশের গতি কম; নিষ্কাশন বায়ুপ্রবাহ যাচাই করুন |
| ক্রিজ চিহ্ন পৃষ্ঠের মধ্যে মুদ্রিত | ফ্যাব্রিক slack at the head, or a wrinkle passed under the brush | সর্বনিম্ন সমতল সেটিং টান বাড়ান; একটি ঢিলা selvedge জন্য পরীক্ষা করুন |
| লিন্ট স্থানান্তর সঙ্গে দাগযুক্ত পৃষ্ঠ | নিষ্কাশন ফণা এ ক্যাপচারিং না, বা ফিল্টার লোড | চেক করুন pressure drop and hood position before touching brush settings |
| ব্রাশ করার পর এজ কার্ল | উষ্ণ, অতিরিক্ত উত্তেজনাপূর্ণ সেলভেজ মাথার পরে শিথিল | টেনশন কম করুন এবং প্রস্থান করার সময় ফ্যাব্রিক তাপমাত্রা পরীক্ষা করুন |
যখন একটি ত্রুটি দেখা দেয় তখন একটি কার্যকর শৃঙ্খলা হল একবারে একটি পরিবর্তনশীল পরিবর্তন করা এবং বিশ মিটার পরে পুনরায় নমুনা করা। ব্রাশিং একটি সিস্টেম, এবং একবারে তিনটি সেটিংস সামঞ্জস্য করার ফলে কেউ বলতে পারবে না কোনটি সমস্যাটি সমাধান করেছে, বা কোনটি পরবর্তীটি সৃষ্টি করেছে৷
ব্রাশের যত্ন এবং মেশিন রক্ষণাবেক্ষণ
ব্রাশটি ব্যবহারযোগ্য, তবে এটি একটি ব্যয়বহুল এবং এটি কীভাবে চিকিত্সা করা হয় তা পৃষ্ঠের ফলাফল এবং কত ঘন ঘন প্রতিস্থাপন করতে হবে তা উভয়ই নির্ধারণ করে। কয়েকটি রুটিন যা গুরুত্বপূর্ণ তা কভার করে।
- দৈনিক। যন্ত্রটি বিচ্ছিন্ন করে ব্রাশটি দৃশ্যত পরিদর্শন করুন। এমবেডেড ধ্বংসাবশেষ, মোড়ানো থ্রেড এবং সুস্পষ্ট টিফ্ট ক্ষতির জন্য দেখুন এবং প্রথম রোলের আগে নিষ্কাশন চাপ ড্রপ রেকর্ড করুন।
- সাপ্তাহিক। একটি রেফারেন্স সেটিং এর বিপরীতে ফাঁক বা এনগেজমেন্ট ইন্ডিকেটর চেক করুন, অ্যাডজাস্টিং মেকানিজম ধারাবাহিকভাবে রিটার্ন করছে কিনা যাচাই করুন এবং ব্রাশটি কোন দৃশ্যমান কম্পন ছাড়াই সত্য চলছে তা নিশ্চিত করুন।
- মাসিক। প্রস্তুতকারকের সময়সূচীতে বিয়ারিংগুলিকে লুব্রিকেট করুন, ড্রাইভের বেল্টের টান চেক করুন এবং ফাঁস বা জমে থাকা ফাইবারের জন্য নালী জয়েন্টগুলি পরিদর্শন করুন।
- পরিমাপ দ্বারা, ক্যালেন্ডার দ্বারা নয়। ব্রাশের চারপাশে বেশ কয়েকটি পয়েন্টে ফিলামেন্টের দৈর্ঘ্য পরিমাপ করুন এবং যখন রেসিপিটি তৈরি করা হয়েছিল সেই ব্যান্ডের বাইরে কাজের দৈর্ঘ্য পড়ে তখন প্রতিস্থাপন করুন। একটি জীর্ণ ব্রাশ কার্যকরী ব্যস্ততা পরিবর্তন করে এমনকি যখন ডায়াল একই পড়ে।
- যেকোনো ব্রাশ পরিবর্তনের পর। যোগাযোগের রেফারেন্স পুনরায় স্থাপন করুন, একটি নতুন নেতা চালান এবং নতুন ব্রাশ সনাক্তকরণ নম্বর সহ রেসিপি কার্ড আপডেট করুন। কখনও অনুমান করবেন না যে একটি প্রতিস্থাপিত ব্রাশ পূর্ববর্তী ফলাফল পুনরুত্পাদন করবে।
- ঋতু অনুসারে। গার্ড, ইন্টারলক, জরুরী স্টপ এবং নিষ্কাশন হুড অবস্থা সহ সম্পূর্ণভাবে মেশিনটি পর্যালোচনা করুন। একটি ব্রাশিং মেশিন যা ছয় মাস ধরে কঠোরভাবে চালানো হয় সাধারণত বেলন সমান্তরালে কিছু প্রবাহ দেখায় যা শুধুমাত্র সমাপ্ত পণ্যগুলিতে একটি সূক্ষ্ম প্রস্থের বৈচিত্র্য হিসাবে দেখায়।
খুচরা যন্ত্রাংশ সম্পর্কে আরও একটি পয়েন্ট। যেহেতু ফিলামেন্ট স্পেসিফিকেশন ফলাফলকে এত দৃঢ়ভাবে প্রভাবিত করে, ব্রাশগুলি একটি লিখিত স্পেসিফিকেশন এবং একটি অনুমোদিত নমুনার বিপরীতে কেনা উচিত, কেবল একটি স্টক নম্বর থেকে পুনরায় সাজানো নয়। একটি সামান্য ভিন্ন ফিলামেন্ট ব্যাসের একটি সরবরাহকারী প্রতিস্থাপন একটি রেসিপি বাতিল করতে পারে যা বিকাশ করতে এক সপ্তাহ সময় নেয়।
একটি ব্রাশিং লাইনে নিরাপত্তা অনুশীলন
ব্রাশিং মেশিনগুলির একটি সুস্পষ্ট এবং ক্ষমাহীন বিপদ রয়েছে: ব্রাশ এবং কাপড়ের পথের মধ্যে নিপ। ফিলামেন্টগুলি নমনীয়, যা নিরাপত্তার মিথ্যা অনুভূতিকে উত্সাহিত করে, কিন্তু একটি ঘূর্ণায়মান ব্রাশ মিলিসেকেন্ডের মধ্যে একটি গ্লাভস, একটি হাতা বা একটি আঙুলকে যোগাযোগ লাইনে টেনে আনবে এবং মেশিনটি থামবে না কারণ এটি একটি হাত সনাক্ত করেছে৷
- এমনকি সর্বনিম্ন গতিতে এমনকি একটি থ্রেড অপসারণ করার জন্য ব্রাশটি ঘুরানোর সময় কখনই মাথার অংশে পৌঁছাবেন না। প্রথমে বিচ্ছিন্ন করুন।
- ব্রাশ পরিবর্তন, পরিষ্কার এবং জ্যাম ক্লিয়ার করার জন্য লক-আউট এবং ট্যাগ-আউট ব্যবহার করুন, শেয়ার্ড চাবির পরিবর্তে একটি ব্যক্তিগত লক দিয়ে।
- গার্ড এবং ইন্টারলকগুলি জায়গায় এবং কার্যকরী রাখুন। প্রোডাকশন চালু রাখার জন্য যদি ইন্টারলক বাইপাস করা হয়ে থাকে, তাহলে সেটিকে অপারেশনাল সুবিধার পরিবর্তে রিপোর্টযোগ্য ত্রুটি হিসেবে বিবেচনা করুন।
- স্বাস্থ্য এবং অগ্নি পরিমাপ হিসাবে ধূলিকণা নিয়ন্ত্রণ করুন, এবং মেশিন এলাকায় শুকনো ঝাড়ু নিষিদ্ধ করুন, যা নিষ্পত্তিকৃত ফাইবারকে পুনরায় স্থগিত করে।
- জরুরী স্টপ অবস্থানে ট্রেন অপারেটর, নিষ্কাশন বন্ধ, এবং দাহ্য টেক্সটাইল ধুলোর জন্য নির্দিষ্ট অগ্নি প্রতিক্রিয়া পদ্ধতি।
- শ্রবণ সুরক্ষা প্রদান করুন যেখানে নিষ্কাশন ফ্যান এবং ড্রাইভ নয়েজ এটির নিশ্চয়তা দেয়, এবং নিষ্কাশন সিস্টেমে যে কোনও পরিবর্তনের পরে স্তরগুলি পরীক্ষা করে দেখুন, যেহেতু আরও শক্তিশালী পাখাও একটি জোরে।
নিরাপত্তা নির্দেশনা যা একবার লেখা হয় এবং ফাইল করা হয় তার মূল্য নেই। মেশিনে সংক্ষিপ্ত, ঘন ঘন কথোপকথন, বাস্তব ঘটনার সাথে আবদ্ধ যেমন একটি থ্রেড মোড়ানো বা একটি কাছাকাছি মিস, যা অভ্যাসকে ঠিক রাখে।
একটি ব্রাশিং মেশিন নির্দিষ্ট করা: অনুসন্ধানে কী রাখতে হবে
ব্রাশিং সরঞ্জাম কেনার সিদ্ধান্ত একটি অনুমানযোগ্য কারণে ভুল হয়ে যায়: অনুসন্ধান একটি প্রস্থ এবং একটি গতি তালিকা করে এবং অন্য কিছু নয়। যে মেশিনটি আসে সেটি পরিসরের সবচেয়ে প্রশস্ত, সহজতম ফ্যাব্রিকটি পরিচালনা করে এবং অন্য সবকিছুর সাথে লড়াই করে। একটি সম্পূর্ণ অনুসন্ধান নিম্নলিখিত উত্তর দেয়।
- ফ্যাব্রিক পরিসীমা. ফাইবার সামগ্রী, নির্মাণ, প্রতি বর্গমিটারে গ্রাম ওজন এবং পণ্য বোনা, বোনা বা নন বোনা কিনা। সবচেয়ে হালকা এবং ভারী নিবন্ধ অন্তর্ভুক্ত করুন, গড় নয়।
- লক্ষ্য প্রভাব. শুধুমাত্র পরিষ্কার করা, ঘুমানো, পালিশ করা বা একটি সংমিশ্রণ। শব্দে হাতটি বর্ণনা করুন এবং সম্ভব হলে একটি শারীরিক রেফারেন্স সোয়াচ সংযুক্ত করুন।
- লাইনের গতি এবং প্রস্থের প্রয়োজনীয়তা, ফ্যাব্রিক স্পিড রেঞ্জের সাথে মেশিনটিকে অবশ্যই কভার করতে হবে এবং ব্রাশ স্পিড রেঞ্জ যা এর সাথে যায়। স্বাধীনভাবে নিয়ন্ত্রিত ব্রাশ এবং ফ্যাব্রিক ড্রাইভের উপর জোর দিন, যেহেতু তাদের মধ্যে একটি নির্দিষ্ট অনুপাত প্রথম দিন থেকে রেসিপি পরিসীমা সীমিত করবে।
- নিষ্কাশন প্রত্যাশা. এয়ার ভলিউম, হুড ডিজাইন, পরিস্রাবণ এবং নিষ্কাশন একত্রিত বা আলাদাভাবে সরবরাহ করা হয়েছে কিনা।
- পরিবর্তনের সময়। সংক্ষিপ্ত অর্ডারে মেশিনের সর্বোচ্চ গতির চেয়ে ব্রাশ পরিবর্তন বা রেসিপি পরিবর্তন কতক্ষণ সময় নেয় তা গুরুত্বপূর্ণ।
- পরিষেবা এবং খুচরা জিনিসপত্র. ব্রাশের প্রাপ্যতা, ফিলামেন্ট স্পেসিফিকেশন ডকুমেন্টেশন এবং আপনার অঞ্চলে প্রযুক্তিগত সহায়তার জন্য প্রতিক্রিয়া প্রতিশ্রুতি।
দ্রুত গতিতে সূক্ষ্ম বুনন এবং সূক্ষ্ম বোনা চালিত গাছগুলির জন্য, ইনভার্টার-নিয়ন্ত্রিত ব্রাশ এবং ফ্যাব্রিক ড্রাইভ সহ একটি আধুনিক উচ্চ-গতির ব্রাশিং ইউনিট, দ্রুত ব্রাশ পরিবর্তন এবং সমন্বিত নিষ্কাশন একটি ফ্রেমে বেশিরভাগ প্রয়োজনীয়তা কভার করে। যে স্পেসিফিকেশনে নির্মিত একটি মেশিন, একটি দ্বারা উপস্থাপিত ধরণের 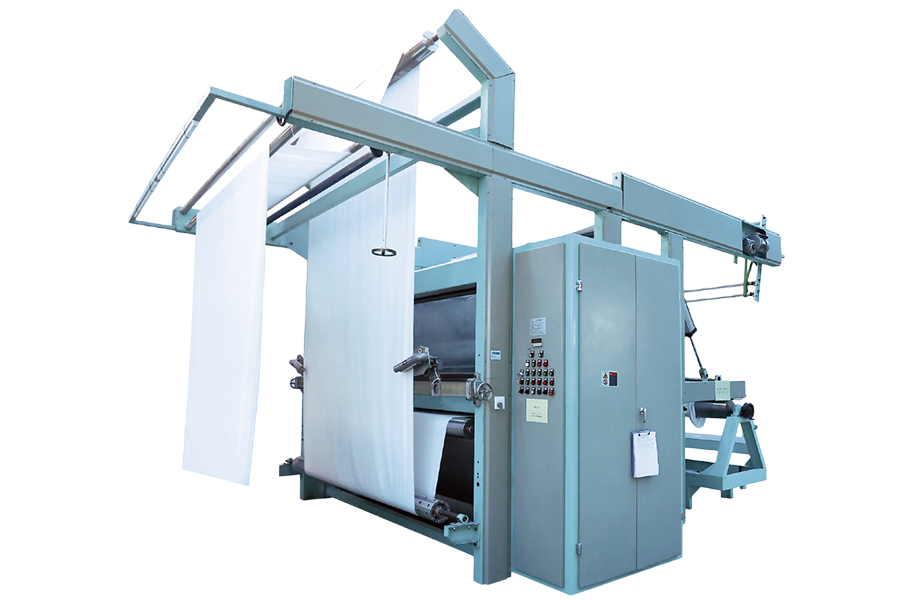 উচ্চ গতির ব্রাশিং মেশিন VX7 সূক্ষ্ম বুনন এবং সূক্ষ্ম বোনাগুলির জন্য, কমপ্যাক্ট VX7 সাতটি কার্বন-সিরামিক ব্রাশ রোলার এবং নমনীয় পরিষ্কার এবং সমাপ্তির পাসের জন্য উচ্চ-গতির অপারেশন ব্যবহার করে। পণ্য দেখুন → এই শ্রেণীতে উচ্চ-গতির ব্রাশিং মেশিন, হার্ডওয়্যার পরিবর্তন না করেই অপারেটরকে হালকা পরিচ্ছন্নতার পাস এবং একটি সম্পূর্ণ ন্যাপিং পাসের মধ্যে যেতে দেয়, যা ঠিক সেই নমনীয়তা যা শর্ট-অর্ডার ফিনিশিং কাজের দাবি করে।
যে মেশিনটি বেছে নেওয়া হোক না কেন, চালানের আগে আপনার নিজের ফ্যাব্রিকে চালিত ফ্যাক্টরি গ্রহণের জন্য জোর দিন এবং ব্যবহৃত সেটিংস রেকর্ড করুন। এই একক পদক্ষেপটি একটি স্পেসিফিকেশনকে একটি কার্যকরী রেসিপিতে রূপান্তরিত করে এবং ইনস্টলেশনের সময় থেকে বেশিরভাগ ঝুঁকি সরিয়ে দেয়।
যেখানে ব্রাশিং ফিনিশিং ট্রেনে ফিট করে
ব্রাশিং খুব কমই একা একা দাঁড়িয়ে থাকে। এটি যান্ত্রিক পৃষ্ঠের চিকিত্সা এবং চূড়ান্ত হাত সেট করে এমন পদক্ষেপগুলির মধ্যে বসে এবং এর আউটপুট আপস্ট্রিম এবং ডাউনস্ট্রিম প্রক্রিয়াগুলি যা অনুমতি দেয় তার মতোই ভাল।
আপস্ট্রিম, ফ্যাব্রিক পরিষ্কার, শুষ্ক এবং শিথিল হওয়া উচিত। একটি ফ্যাব্রিক ব্রাশ করা যা অবশিষ্ট সাইজিং বহন করে, বা যেটি ড্রায়ার থেকে এখনও গরম থাকে, পরিবর্তনশীল ফলাফল দেয় কারণ ফাইবারটি উষ্ণ এবং সামান্য প্লাস্টিক হলে ভিন্নভাবে আচরণ করে। ডাউনস্ট্রীম, ব্রাশ যা কিছু উত্থাপন করেছে তা বাকি লাইনে টিকে থাকতে হবে। এর মানে হল একটি ক্যালেন্ডার বা একটি রোল স্ট্যাকে অপ্রয়োজনীয় সংকোচন এড়ানো, বাতাসের উত্তেজনা নিয়ন্ত্রণ করা এবং ফ্যাব্রিকটি ঘূর্ণিত হওয়ার আগে ঠান্ডা হতে দেওয়া।
যেখানে শুধুমাত্র ব্রাশ করার চেয়ে নরম, পূর্ণাঙ্গ হাতের প্রয়োজন হয়, সেখানে যান্ত্রিক পৃষ্ঠের চিকিত্সা সাধারণত বায়ু-ভিত্তিক নরম করার পদক্ষেপ দ্বারা অনুসরণ করা হয় যা ফ্যাব্রিকটিকে চাপ বা উত্তেজনা করার পরিবর্তে একটি শিথিল অবস্থায় কাজ করে। বায়ু নরম করা এবং ব্রাশিং একে অপরের ভালভাবে পরিপূরক: ব্রাশ পৃষ্ঠকে নিয়ন্ত্রণ করে, এবং একটি খোলা-প্রস্থ বায়ু প্রবাহে যান্ত্রিক নরমকরণ শরীর, ড্রেপ এবং অবশিষ্ট শক্ততা নিয়ন্ত্রণ করে। সরঞ্জাম যেমন একটি 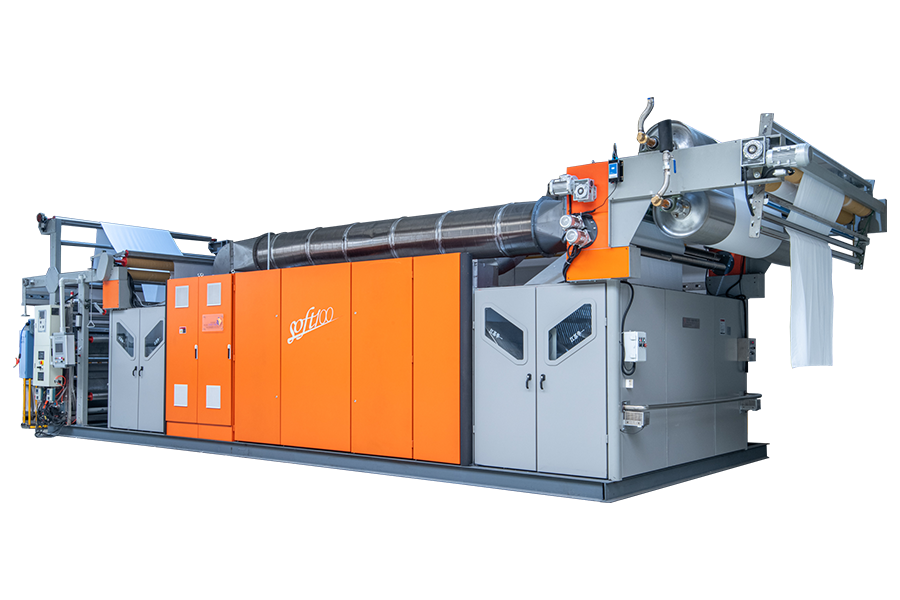 খোলা-প্রস্থ এয়ার সফটেনিং মেশিন SOFT100 পৃষ্ঠের চিকিত্সার পরে এবং শুকানোর আগে স্থাপন করা হয়, SOFT100 খোলা প্রস্থে নিট, বোনা, তোয়ালে এবং টেনসেলকে নরম করতে একটি ছয়-মিটার ভেনটুরি টিউব ব্যবহার করে। পণ্য দেখুন → ওপেন-ওয়াইডথ এয়ার সফ্টেনিং মেশিনটি ফিনিশিং সিকোয়েন্সে সেই অবস্থানে রয়েছে, পৃষ্ঠটি প্রতিষ্ঠিত হওয়ার পরে এবং চূড়ান্ত শুকানোর এবং ঘূর্ণায়মান পদক্ষেপের আগে।
যেকোন একক মেশিন নিখুঁত পাওয়ার চেয়ে সিকোয়েন্সটি সঠিক হওয়া প্রায়শই বেশি মূল্যবান। একটি লাইন যার ব্রাশিং, স্যুডিং এবং নরম করার পদক্ষেপগুলি সঠিকভাবে সাজানো হয়েছে তা ভুল ক্রমে সাজানো চমৎকার সরঞ্জামগুলির সাথে একটি লাইনের চেয়ে গড় সেটিংস থেকে একটি ভাল হাত তৈরি করবে।
এই সব থেকে যদি একটা উপসংহারে আসতে হয়, তা হল ব্রাশিং পুরষ্কার শৃঙ্খলা যতটা না শক্তিকে পুরস্কৃত করে তার থেকে অনেক বেশি। মেশিনটিতে অল্প সংখ্যক বাস্তব নিয়ন্ত্রণ, ব্যস্ততা, অনুপাত, টান, দিকনির্দেশ, নিষ্কাশন রয়েছে এবং তাদের প্রত্যেকটিতে একটি সংকীর্ণ ব্যান্ড রয়েছে যার ফলাফলটি ভাল এবং একটি প্রশস্ত ব্যান্ড যেখানে ফলাফলটি কেবল ভিন্ন। যে অপারেটররা বোঝেন যে প্রতিটি নিয়ন্ত্রণ ফাইবারে আসলে কী করে তারা তাদের সময় পরিমাপ, নমুনা এবং সংখ্যা লিখতে ব্যয় করে। অপারেটররা যারা মেশিনটিকে একক তীব্রতার ডায়াল হিসাবে বিবেচনা করে তারা তাদের ত্রুটিগুলির সাথে লড়াই করার জন্য তাদের সময় ব্যয় করে যা পরে পরিবর্তন করে।
ব্যবহারিক ক্রম সবসময় একই. ব্রাশ এবং ফ্যাব্রিক মাথা ম্যাচ. একটি পরিষ্কার যোগাযোগের রেফারেন্স স্থাপন করুন। আলো চালান, প্রস্থ জুড়ে ফলাফল পরিমাপ করুন এবং একবারে একটি পরিবর্তনশীল সামঞ্জস্য করুন। শুধুমাত্র হাতের উপর নির্ভর না করে বস্তুনিষ্ঠ সূচক হিসাবে ওজন হ্রাস এবং ছায়া দেখুন। নিষ্কাশন একটি পরিমাপ চাপ ড্রপ কাজ করতে থাকুন. একটি ক্যালেন্ডারে এটি প্রতিস্থাপন করার পরিবর্তে ব্রাশটি বজায় রাখুন এবং পরিমাপ করুন। তারপরে চূড়ান্ত রেসিপিটি লিখে রাখুন এবং মেশিনে একটি অনুমোদিত সোয়াচ রাখুন যাতে স্ট্যান্ডার্ডটি যে ব্যক্তি এটি সেট করেছে তার থেকেও বেঁচে থাকে।
ব্রাশিং হল একটি পরিপক্ক প্রযুক্তি এবং গ্রাহকের কাছে একটি ফ্যাব্রিক কীভাবে পড়ে তা পরিবর্তন করার সবচেয়ে কম ব্যয়বহুল উপায়গুলির মধ্যে একটি, এর অর্থ একটি পরিষ্কার পৃষ্ঠ, একটি পূর্ণ ঘুম বা একটি নরম হাত। সরঞ্জাম, একক-হেড ক্লিনিং ইউনিট হোক বা মাল্টি-হেড প্ল্যানেটারি ব্রাশিং লাইন, ঠিক যা করতে সেট করা হয়েছে তা করবে। মানটি সেটিংসে তৈরি বা হারিয়ে যায় এবং সেই অংশটি সম্পূর্ণভাবে লাইনে চলা লোকদের হাতে থাকে৷