বাংলাদেশের একজন ফিনিশার একটি নতুন ইনস্টল করা ব্রাশিং লাইনে 260 জিএসএম সুতির ফ্লিসের 30-রোল লট চালান। প্রথম পাঁচ রোল পরিদর্শন পাস. রোল বারো নাগাদ, মুখে পাইলের উচ্চতা মোটামুটি এক তৃতীয়াংশ কমে গিয়েছিল, এবং ক্রেতা বাকি লট প্রত্যাখ্যান করেছিলেন। কিছুই ভেঙে পড়েনি। তারের রোলার জীর্ণ ছিল না। যা পরিবর্তিত হয়েছিল তা হল মেশিনে প্রবেশ করা কাপড়ের আর্দ্রতা এবং এর সাথে তারের দাঁতগুলি যেভাবে পৃষ্ঠের তন্তুকে নিযুক্ত করে।
এই দৃশ্যটি সাধারণ, এবং এটি ব্যাখ্যা করে যে কেন একটি ফ্যাব্রিক ব্রাশিং মেশিনের চারপাশে সবচেয়ে গুরুত্বপূর্ণ সিদ্ধান্তটি ফ্রেমের আকার বা মোটর রেটিং নয় বরং নিয়ন্ত্রণ। প্রথম উপসংহার: একটি ব্রাশিং মেশিন শুধুমাত্র যখন রোলার স্পেসিফিকেশন, রোলার-টু-ফ্যাব্রিক গতির অনুপাত, উত্তেজনা, আর্দ্রতা এবং ধুলো নিষ্কাশন সবই একটি সংজ্ঞায়িত জানালার ভিতরে থাকে তখনই একটি পুনরাবৃত্তিযোগ্য উত্থাপিত পৃষ্ঠ সরবরাহ করে। সেই পাঁচটির মধ্যে একটি পরিবর্তন করুন এবং এটির সাথে গাদা পরিবর্তন করুন। কন্ট্রোল ক্যাবিনেটের রঙ সহ স্পেসিফিকেশন শীটে অন্য সবকিছুর গুরুত্ব অনেক কম।
ব্রাশিং কীভাবে কাজ করে, কোন কনফিগারেশন কোন ফ্যাব্রিকে উপযুক্ত, সেই প্যারামিটার যা নির্ধারণ করে যে রোল ওয়ান এবং রোল থার্টি একই রকম দেখতে হবে এবং যে কোনও ক্রয়ের অর্ডার স্বাক্ষর করার আগে চালানো মূল্যের চেকগুলির একটি ব্যবহারিক ব্রেকডাউন হল।
ফ্যাব্রিক ব্রাশিং মেশিন আসলে কী করে
ব্রাশিং একটি যান্ত্রিক পৃষ্ঠের চিকিত্সা, বেশিরভাগ গাছপালা শুকিয়ে যায় এবং মাঝে মাঝে জল বা বাষ্প থাকে। ফ্যাব্রিক তারের পোশাকে আবৃত ঘূর্ণায়মান রোলারগুলির চারপাশে বা মাঝখানে থ্রেড করা হয়। তারের দাঁতগুলি পৃষ্ঠের তন্তুগুলিকে ধরে, তাদের উত্তোলন করে এবং ফ্যাব্রিক ভ্রমণের দিকে রেখে দেয়। একটি রোলার বা দুটি, গাইড এবং টেনশন রোলারের একটি সেট, একটি ড্রাইভ সিস্টেম এবং একটি নিষ্কাশন হুড বেশিরভাগ মেশিন তৈরি করে।
একটি স্পষ্টীকরণ অনেক বিভ্রান্তি রোধ করে নিচের দিকে: ব্রাশিং স্যুডিংয়ের মতো নয়, এবং দুটিকে প্রায়শই বিক্রি করা হয় যেন তারা বিনিময়যোগ্য।
- ব্রাশিং ফাইবার বাড়ায়। ওয়্যার লিফ্ট এবং ওরিয়েন্ট ফাইবার যা ইতিমধ্যেই আলগা বা আংশিকভাবে নোঙ্গর করা আছে। ফাইবার অপসারণ কম, প্রায়ই ফ্যাব্রিকের ওজনের এক শতাংশের একটি ভগ্নাংশ।
- Sueding fibers abrades. এমেরি, সিরামিক বা কার্বন ফাইবার দিয়ে তৈরি ঘষিয়া তুলিয়া ফেলিতে সক্ষম রোলারগুলি একটি ছোট, ঘন, পীচ-ত্বকের পৃষ্ঠ তৈরি করতে ফাইবারগুলিকে কেটে ফেলে। ফাইবার অপসারণ এবং শক্তি হ্রাস যথেষ্ট বেশি।
- ঘুমানো বা উঠানো এটি একটি সম্পর্কিত উত্তোলন ক্রিয়া, সাধারণত লম্বা, পূর্ণাঙ্গ গাদা তৈরি করতে বিভিন্ন রোলার পোশাকের সাথে কাজ করে।
পার্থক্যটি মান নিয়ন্ত্রণে অবিলম্বে প্রদর্শিত হয়। যদি ক্রেতার মান "দৃশ্যমান গাদা সহ নরম" হয় তবে একা ব্রাশ করা প্রায়শই এটিকে সন্তুষ্ট করবে। যদি স্ট্যান্ডার্ডটি "খাটো, ঘন, ম্যাট, পীচ-ত্বক" হয়, তবে লাইনটির একটি স্যুডিং স্টেজ প্রয়োজন, ব্রাশিং এর আগে প্রস্তুতি হিসাবে বা পরে পরিষ্কার করার পদক্ষেপ হিসাবে কাজ করে। যে গাছপালাগুলির জন্য গভীর পৃষ্ঠের প্রভাব প্রয়োজন, একটি সম্মিলিত স্যুডিং প্ল্যাটফর্ম হল আরও সরাসরি পথ, এবং একটি মেশিন উভয় কাজকে কভার করে এমন ধারণা না করে লক্ষ্য হ্যান্ডফিলের সাথে রোলার কনফিগারেশনের তুলনা করা মূল্যবান।
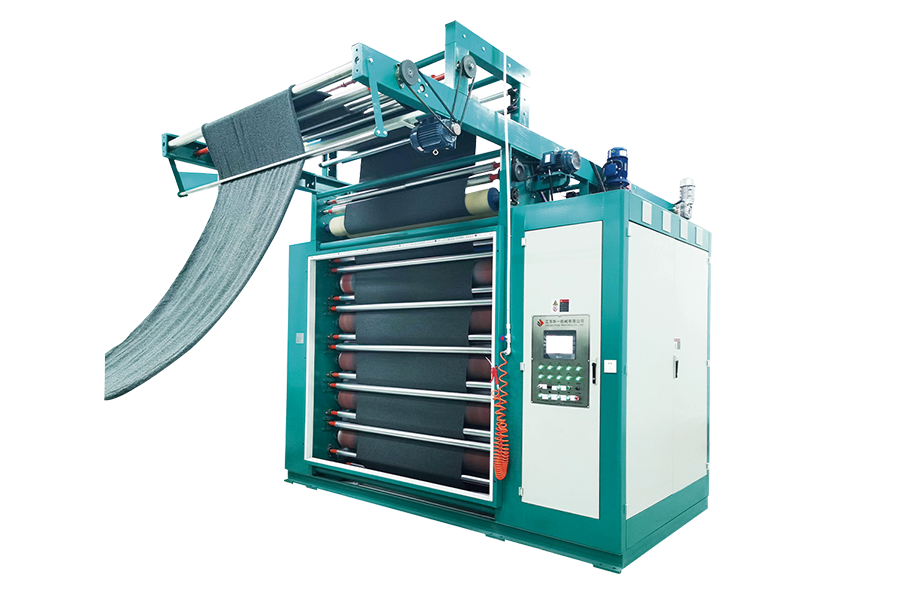 উল্লম্ব সম্মিলিত Sueding মেশিন MM-মডেল গভীর sueding বা পীচিং জন্য, এই কমপ্যাক্ট মেশিন নমনীয় ঘষিয়া তুলিয়া ফেলিতে সক্ষম সংমিশ্রণ এবং উচ্চ গতির একক- বা দ্বি-পার্শ্বযুক্ত প্রক্রিয়াকরণ সমর্থন করে। পণ্য দেখুন →
ব্রাশিংও এমন কাজ করে যার সাথে হ্যান্ডফিলের কোন সম্পর্ক নেই। এটি আলগা ফাইবার, পৃষ্ঠের দূষণ এবং বড়িগুলি সরিয়ে দেয়; এটি তুলা এবং সেলুলোসিক কাপড়ের শোষণকে উন্নত করে; এবং এটি লেপ, ল্যামিনেশন এবং প্রিন্টিং সাবস্ট্রেটগুলিকে একটি সামঞ্জস্যপূর্ণ দাঁত দেয় যাতে পরবর্তী প্রক্রিয়াটি প্যাচগুলিতে ব্যর্থ হওয়ার পরিবর্তে সমানভাবে বন্ধন করে।
প্রধান ব্রাশিং কনফিগারেশন এবং তারা কি উপযুক্ত
বাজারে বেশিরভাগ ব্রাশিং স্পেসিফিকেশনগুলি মুষ্টিমেয় ব্যবস্থায় কমিয়ে দেয়। নামকরণ সরবরাহকারীদের মধ্যে অসঙ্গতিপূর্ণ হতে পারে, তাই এটি ব্রোশার ভাষার পরিবর্তে রোলার অ্যাকশন দ্বারা মেশিনগুলিকে শ্রেণিবদ্ধ করতে সহায়তা করে।
| কনফিগারেশন | রোলার অ্যাকশন | সারফেস ফলাফল | সাধারণ ব্যবহার | প্রধান ঝুঁকি |
|---|---|---|---|---|
| একতরফা | তারের রোলারগুলি শুধুমাত্র একটি মুখের সাথে যোগাযোগ করে | গাদা একদিকে উত্থিত, বিপরীত মসৃণ থাকে | ফ্লিস-ব্যাকড নিট, একমুখী ব্রাশ করা চাদর | অত্যধিক দৈর্ঘ্যের স্তূপ এবং হ্যান্ডলিং করার সময় অপরিশোধিত দিকে ঝাপসা |
| দ্বিমুখী | উভয় মুখের উপর রোলার, সাধারণত স্বাধীন সেটিংস সহ | উভয় দিকে উত্থাপিত পৃষ্ঠ | কম্বল, ভারী লোম, ডাবল-মুখ ব্রাশ করা নিট | উভয় মুখ অতিরিক্ত ব্রাশ করা হলে ফাইবার ক্ষয় এবং প্রসার্য শক্তি হ্রাস |
| ক্রস ব্রাশিং | বেলন দিক ফ্যাব্রিক ভ্রমণ আপেক্ষিক বিকল্প | খাটো, ঘন, কম দিকনির্দেশক গাদা | কাপড় যে একটি দিকনির্দেশক ছায়া লাইন দেখাতে হবে না | যখন রোলারের গতি একে অপরের সাথে মেলে না তখন স্ট্রিকিং |
| বৃত্তাকার বা ঘূর্ণমান | একটি ড্রামের চারপাশে সাজানো বেশ কয়েকটি রোলার | উচ্চ লাইন গতিতে উচ্চ অভিন্নতা | ক্রমাগত বুনা এবং বোনা উত্পাদন লাইন | উচ্চ ধুলো প্রজন্ম, শক্তিশালী নিষ্কাশন দাবি |
| ভেজা ব্রাশিং | জল বা বাষ্প উপস্থিত সঙ্গে প্রয়োগ | কম স্ট্যাটিক সহ নরম, পূর্ণাঙ্গ হ্যান্ডেল | উলের মিশ্রণ এবং কিছু প্রযুক্তিগত কাপড় | ডাউনস্ট্রিম শুকানোর লোড এবং জল ব্যবস্থাপনা যোগ করা হয়েছে |
| শুকনো ব্রাশিং | স্ট্যান্ডার্ড পরিবেষ্টিত অবস্থা | পরিষ্কার, ভাল-সংজ্ঞায়িত গাদা, সহজ নিষ্কাশন | বেশিরভাগ তুলা, পলিয়েস্টার এবং মিশ্রিত কাপড় | সিন্থেটিক কাপড়ে স্ট্যাটিক বিল্ড আপ এবং বায়ুবাহিত ধুলো |
তাদের মধ্যে পছন্দ একটি পছন্দের পরিবর্তে একটি উত্পাদন সিদ্ধান্ত. পলিয়েস্টার নীটের দিনে 40,000 মিটার চলমান একটি প্ল্যান্ট 3,000 মিটার উলের মিশ্রণে চালিত একটি প্ল্যান্টের মতো একই রোলার লেআউট ব্যবহার করতে পারে না, যদিও উভয়টিকে "ব্রাশিং মেশিন" হিসাবে বর্ণনা করা হয়।
যেখানে ভলিউম বেশি এবং ক্রস-লট সামঞ্জস্যতা হল সিদ্ধান্তের কারণ, একটি ডেডিকেটেড হাই-স্পিড ব্রাশিং প্ল্যাটফর্ম সাধারণত একটি সাধারণ-উদ্দেশ্য লাইন প্রসারিত করার চেয়ে বেশি লাভজনক, কারণ মেশিনটি লাইনের গতি না হারিয়ে একটি সংকীর্ণ ব্যান্ডে রোলার গতি এবং টান ধরে রাখতে পারে।
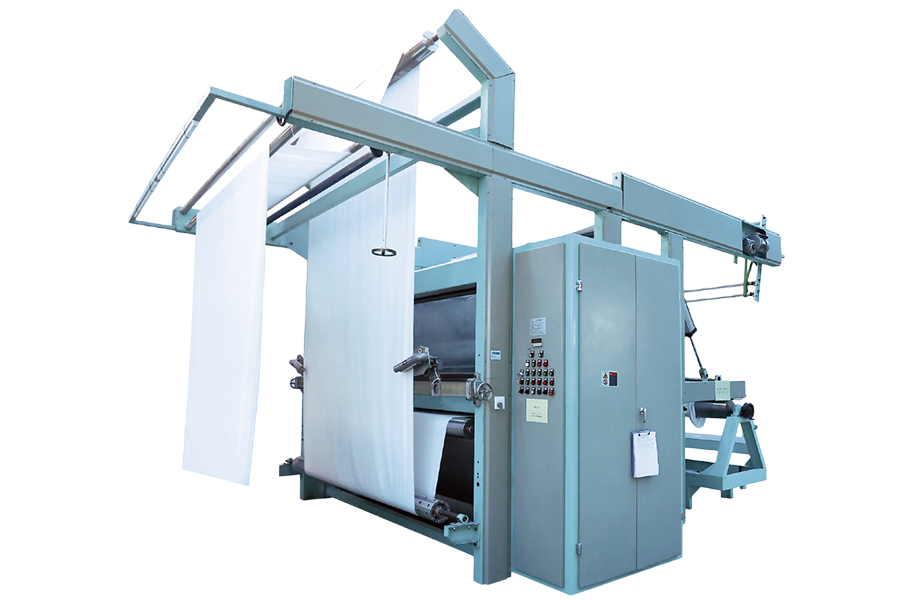 উচ্চ গতির ব্রাশিং মেশিন VX7 উচ্চ-ভলিউম লাইনের জন্য একটি সাত-রোলার কার্বন-সিরামিক ব্রাশিং প্ল্যাটফর্ম যেখানে স্থিতিশীল গতি, টান এবং পুনরাবৃত্তিযোগ্য পৃষ্ঠ চিকিত্সা ক্রস-লট সামঞ্জস্যতা চালায়। পণ্য দেখুন →
পরামিতি সেট করা যা ফলাফল নির্ধারণ করে
পাঁচটি ভেরিয়েবল নির্ধারণ করে যে লটের প্রথম রোল এবং শেষ রোল মিলছে কিনা। এগুলিকে একটি একক সিস্টেম হিসাবে বিবেচনা করা উচিত, কারণ একটি সামঞ্জস্য করার জন্য প্রায় সর্বদা অন্যটিকে সামঞ্জস্য করতে হয়।
বেলন গতি অনুপাত এবং গাদা ঘনত্ব
ফ্যাব্রিক গতির তুলনায় রোলার পৃষ্ঠের গতি মেশিনে সবচেয়ে শক্তিশালী একক সেটিং। সাধারণত উৎপাদনের পরিসর প্রায় 1.5:1 থেকে 4:1 পর্যন্ত চলে। মোটামুটি 1.5:1 এর নীচে তারটি প্রধানত ফাইবারগুলিকে পরিষ্কার করে এবং সারিবদ্ধ করে; 2:1 এবং 3:1 এর মধ্যে গাদাটি দৃশ্যমান এবং সমান হয়ে যায়; প্রায় 3.5:1 এর উপরে তারটি সুতার কাঠামো থেকে ফাইবারকে বিছিয়ে রাখার পরিবর্তে টেনে বের করতে শুরু করে এবং ফ্যাব্রিকের ওজন হ্রাস এবং পিলিং ঝুঁকি দ্রুত বৃদ্ধি পায়। দ্রুত যাওয়া স্বয়ংক্রিয়ভাবে ভাল নয়, এবং একটি প্ল্যান্ট যে রোলারের গতিকে গুণমানের ডায়ালের পরিবর্তে উত্পাদনশীলতা ডায়াল হিসাবে বিবেচনা করে কয়েক মাসের মধ্যে শক্তি পরীক্ষা ব্যর্থতা দেখতে পাবে।
টান, ফ্যাব্রিক পাথ, এবং seam উত্তরণ
উত্তেজনা রোলারগুলির বিরুদ্ধে ফ্যাব্রিককে সমতল রাখে। খুব কম এবং ফ্যাব্রিক তরঙ্গের মধ্যে তারের থেকে সরে যায়, যার ফলে প্যাচি পাইল এবং প্রান্তের ফ্লাটার তৈরি হয়। অত্যধিক এবং আপনি উত্তেজনা চিহ্ন, প্রস্থ হ্রাস, এবং কুঁচকানো সেলভেজগুলি পান যা শুধুমাত্র ধোয়ার পরে প্রদর্শিত হয়। যেকোনো গুরুতর লাইনের ব্যবহারিক সমাধান হল একটি সীম ডিটেক্টর সহ স্বয়ংক্রিয় উত্তেজনা নিয়ন্ত্রণ যা প্রতিটি সীম পাস করার সাথে সাথে কয়েক সেকেন্ডের জন্য লাইনের গতি এবং রোলারের ব্যস্ততা হ্রাস পায়। এটি ছাড়া, প্রতিটি সীম একটি চিহ্ন রেখে যায় এবং একটি 30-রোল লট তাদের মধ্যে 60টি বহন করতে পারে।
আর্দ্রতা, তাপমাত্রা এবং স্থির
4% আর্দ্রতায় মেশিনে ঢোকা তুলা একই ফ্যাব্রিক থেকে 8% ভিন্নভাবে ব্রাশ করে, এমনকি অভিন্ন রোলার সেটিংসেও। শুকনো ফাইবার ভঙ্গুর, তাই তারটি এটিকে তোলার পরিবর্তে ভেঙে দেয় এবং অনেক এগিয়ে যাওয়ার সাথে সাথে পাইলের উচ্চতা কমে যায়। ব্রাশ করার আগে প্রি-কন্ডিশনিং বা হালকা বাষ্প প্রয়োগ সাধারণত যেকোনো যান্ত্রিক পরিবর্তনের চেয়ে সস্তায় এটি সমাধান করে। পলিয়েস্টার এবং অন্যান্য সিনথেটিক্সে বিপরীত সমস্যা দেখা দেয়: স্ট্যাটিক চার্জ তৈরি হয়, ফাইবার উড়ে যায় এবং পৃষ্ঠটি অসম হয়ে যায়। আর্দ্রতা নিয়ন্ত্রণ এবং কার্যকর নিষ্কাশন এটি অধিকাংশ ঠিকানা.
ফ্যাব্রিক টাইপ দ্বারা ব্রাশিং
একটি সাবস্ট্রেটে কাজ করে এমন মেশিন সেটিংস অন্যটির ক্ষতি করতে পারে, তাই এটি সর্বজনীন প্যারামিটারের পরিবর্তে ফ্যাব্রিক পরিবারগুলিতে চিন্তা করতে অর্থ প্রদান করে।
নিট, লোম, এবং টেরি
বোনা কাঠামো প্রসারিত, তাই টেনশন নিয়ন্ত্রণ বোনা থেকে বেশি গুরুত্বপূর্ণ। ফ্লিস এবং টেরির লুপ সুতাগুলি ফ্ল্যাট বোনাগুলির চেয়ে বেশি আলগা ফাইবার বহন করে, যার অর্থ গাদা দ্রুত তৈরি হয় এবং অতিরিক্ত ব্রাশ করা সহজ। বেশি পাস সহ নিম্ন থেকে মাঝারি রোলার অনুপাত সাধারণত একটি আক্রমণাত্মক পাসকে হারায়। ফাইন-গেজ একক জার্সির হালকা ব্যস্ততা প্রয়োজন, কারণ তারটি একটি লুপ ধরতে পারে এবং একটি গর্ত টানতে পারে যা শুধুমাত্র প্রথম ধোয়ার পরে দেখা যায়।
নিট অ্যাপ্লিকেশনগুলির জন্য যেখানে রোলার জ্যামিতি এবং ফ্যাব্রিক সমর্থন একে অপরের বিরুদ্ধে না হয়ে একসাথে কাজ করতে হবে, বিশেষভাবে বুনা আচরণের চারপাশে নির্মিত একটি মেশিন সেটআপ প্রক্রিয়া থেকে প্রচুর পরীক্ষা এবং ত্রুটি সরিয়ে দেয়।
নিট জন্য গ্রহের ব্রাশিং মেশিনসেই কনফিগারেশনের সাহায্যে, রোলারগুলি লুপ স্ট্রাকচারকে প্রসারিত না করে নিযুক্ত করে, তাই প্রান্তে ঘনীভূত হওয়ার পরিবর্তে প্রস্থ জুড়ে সমানভাবে গাদা গঠন করে।
বোনা তুলা, টুইল এবং ডেনিম
বোনাগুলি উচ্চ উত্তেজনা এবং উচ্চ রোলার অনুপাত সহ্য করে, এই কারণেই একটি জীর্ণ, নরম পৃষ্ঠ তৈরি করতে ডেনিম ব্রাশিং আরও আক্রমণাত্মকভাবে চালানো যেতে পারে। সীমা হল ওয়ার্প সুতার শক্তি: দৃশ্যমান স্তূপের বিন্দু অতিক্রম করলে সুতার পৃষ্ঠ থেকে ভর সরে যায় এবং পরীক্ষায় ঘর্ষণ প্রতিরোধ ক্ষমতা কমে যায়। টুইল এবং গ্যাবার্ডিন ক্রস ব্রাশিং থেকে উপকৃত হয়, কারণ একটি সম্পূর্ণরূপে দিকনির্দেশক গাদা একটি ছায়া রেখা তৈরি করে যা একটি সমাপ্ত পোশাকে স্পষ্ট হয়ে ওঠে।
পলিয়েস্টার এবং সিন্থেটিক মিশ্রণ
সিনথেটিক্স কম স্থির এবং উচ্চ নিষ্কাশন প্রয়োজন. যেহেতু ফাইবারগুলি মসৃণ এবং শক্তিশালী, তারা উত্তোলন প্রতিরোধ করে, তাই অপারেটররা রোলারের গতি বাড়াতে প্রলুব্ধ হয়। এই পদ্ধতিটি গাদা না করে ফাজ তৈরি করে এবং সমাপ্ত ফ্যাব্রিকে পিলিং ঝুঁকি বাড়ায়। নিম্ন গতি, আরও পাস, এবং নিয়ন্ত্রিত আর্দ্রতা পাশবিক শক্তির চেয়ে ভাল ফলাফল দেয়।
প্রলিপ্ত, স্তরিত, এবং প্রযুক্তিগত স্তর
এখানে ব্রাশিং একটি প্রস্তুতির ধাপ। একটি হালকা, ইউনিফর্ম ব্রাশ পৃষ্ঠটিকে আঠালো বা আবরণের জন্য একটি সামঞ্জস্যপূর্ণ কী দেয় এবং স্পেসিফিকেশনটি হ্যান্ডফিলের পরিবর্তে পৃষ্ঠের শক্তি বা খোসা-শক্তির প্রয়োজন হিসাবে লেখা উচিত। প্রস্থ জুড়ে সামঞ্জস্যতা পাইলের উচ্চতার চেয়ে বেশি গুরুত্বপূর্ণ, যেহেতু একটি আনব্রাশ করা স্ট্রিপ একটি ডিলামিনেশন পয়েন্টে পরিণত হয়।
যেখানে ব্রাশিং ফিনিশিং লাইনে বসে
সিকোয়েন্স নির্ধারণ করে যে কতটা ব্রাশিং ইফেক্ট সমাপ্ত রোলে টিকে আছে। স্বাভাবিক ক্রম হল রং করা এবং শুকানো, তারপর ব্রাশ করা, তারপর নরম করা এবং যেকোন চূড়ান্ত কম্প্যাকশন বা ক্যালেন্ডারিং। শুকানোর আগে ব্রাশ করা কার্যকরী শোনায়, কিন্তু ভেজা ফাইবার তারের নীচে অপ্রত্যাশিতভাবে আচরণ করে এবং ড্রায়ারে গাদাটি ভেঙে পড়ে।
যান্ত্রিক নরমকরণ বা ক্যালেন্ডারিং পর্যায়ের আগে অবিলম্বে ব্রাশ করাও বেশিরভাগ ক্ষেত্রে একটি ভুল, কারণ ক্যালেন্ডারটি সবেমাত্র তোলা স্তূপটিকে সমতল করে। যেখানে লক্ষ্যবস্তু দৃশ্যমান স্তূপের পরিবর্তে একটি নরম, উঁচু হ্যান্ডেল, সেখানে ব্রাশ করার পরে একটি বায়ু-ভিত্তিক নরম করার পর্যায় ড্রেপ যুক্ত করার সময় উত্থিত পৃষ্ঠকে সংরক্ষণ করে, এবং এই সংমিশ্রণটির কারণেই অনেক ফিনিশিং লাইন এখন শুধুমাত্র রসায়নের উপর নির্ভর না করে একটি খোলা-প্রস্থ সফ্টনার ইউনিটের সাথে একটি ব্রাশিং ইউনিটকে যুক্ত করে।
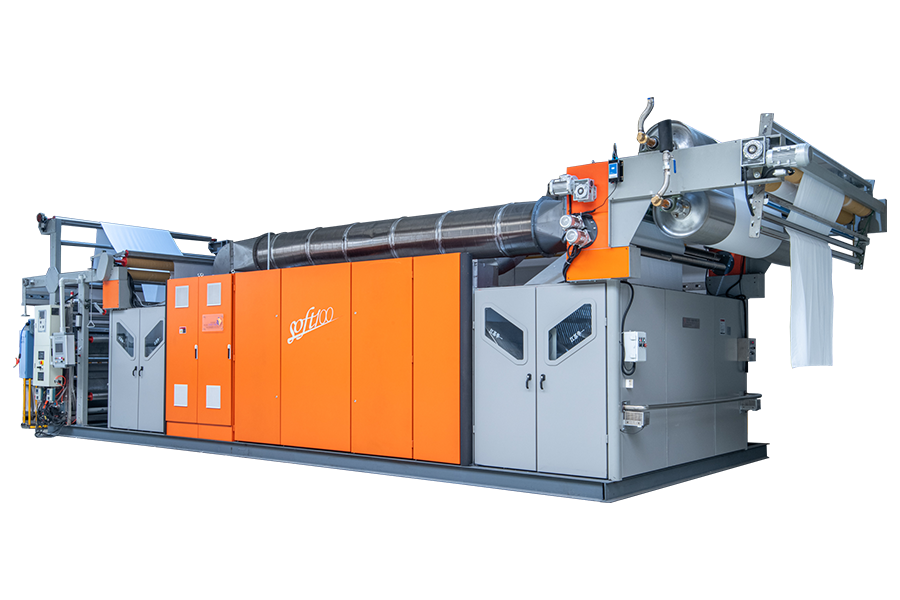 খোলা-প্রস্থ এয়ার সফটেনিং মেশিন SOFT100 বুনন, বোনা এবং তোয়ালে রাসায়নিক সফ্টনার ছাড়া বায়ুপ্রবাহ সফ্টনার ব্যবহার করে ড্রেপ যোগ করার সময় উত্থাপিত পাইল সংরক্ষণের জন্য ব্রাশের সাথে জোড়া। পণ্য দেখুন →
ব্যবহারিক পরিকল্পনার বিষয়টা সহজ: গুদামঘরে গ্রাহক কী বিচার করবে, সেটা পাইলের উচ্চতা, হ্যান্ডফিল, ছায়া, বা মাত্রিক স্থিতিশীলতা কিনা তা স্থির করুন এবং তারপর সেই মান থেকে পিছিয়ে যাওয়া সমাপ্তি পর্যায়গুলি অর্ডার করুন।
গুণমান সমস্যা এবং তাদের স্বাভাবিক কারণ
বেশিরভাগ ব্রাশিং ত্রুটিগুলি ছয়টি কারণের মধ্যে একটিতে ফিরে আসে এবং সমাধানের দ্রুততম পথ হল মেশিনে স্পর্শ করার আগে প্রক্রিয়ার অবস্থা পরীক্ষা করা।
| উপসর্গ | সম্ভাব্য কারণ | প্রথম চেক |
|---|---|---|
| পাইল শুরু থেকে শেষ পর্যন্ত অনেকটাই বিবর্ণ | ফ্যাব্রিক আর্দ্রতা ড্রপ, বা রোলার তারের নিস্তেজ | ইনকামিং আর্দ্রতা কন্টেন্ট, তারপর রোলার ঘন্টা |
| ধোয়ার পরে পিলিং প্রদর্শিত হয় | রোলারের গতি খুব বেশি, ফাইবারগুলি উত্তোলনের পরিবর্তে কাটা | রোলার থেকে ফ্যাব্রিক গতি অনুপাত |
| দিকনির্দেশক ছায়া রেখা | একটি ছায়া-সংবেদনশীল ফ্যাব্রিক উপর বিশুদ্ধভাবে দিকনির্দেশক ব্রাশিং | রোলার দিক এবং ক্রস-ব্রাশ প্রাপ্যতা |
| দৈর্ঘ্য বরাবর streaks | অসম রোলার চাপ, ক্ষতিগ্রস্ত তার, বা একটি বাঁকানো রোলার | বেলনকেন্দ্রিকতা এবং তারের অবস্থা |
| ছিদ্র বা অশ্রু seams এ ঘনীভূত | কোন seam সনাক্তকরণ বা seams এ কোন গতি হ্রাস | সীম সনাক্তকরণ সেটিংস এবং ব্যস্ততা গভীরতা |
| অতিরিক্ত লিন্ট এবং বায়ুবাহিত ধুলো | অপর্যাপ্ত নিষ্কাশন, কম আর্দ্রতা, স্ট্যাটিক বিল্ড আপ | নিষ্কাশন বায়ুপ্রবাহ এবং হুড অবস্থা |
ধুলো, স্ট্যাটিক, এবং নিষ্কাশন
ব্রাশিং সংজ্ঞা অনুসারে ধূলিকণা তৈরি করে: প্রতি মিটার ফ্যাব্রিক আলগা ফাইবার ছেড়ে দেয়, এবং গতিতে চলমান একটি মেশিন এটিকে অবিচ্ছিন্নভাবে ছেড়ে দেয়। তুলা উপর এটি একটি গৃহস্থালি এবং বায়ু মানের সমস্যা. পলিয়েস্টার এবং মিশ্রণে এটি আগুন এবং বিস্ফোরণের ঝুঁকিতে পরিণত হয়, কারণ একটি ঘেরে স্থগিত সূক্ষ্ম কৃত্রিম ধূলিকণা সহজেই জ্বলে ওঠে এবং স্থির ইগনিশন উত্স সরবরাহ করে।
ডিজাইনের উত্তর হল একটি শেয়ার্ড হাউস ডাক্টের পরিবর্তে মেশিনের আকারের একটি ডেডিকেটেড নিষ্কাশন সিস্টেম, যেখানে রোলারের যোগাযোগ বিন্দুর কাছাকাছি হুড, পরিবাহী নালী এবং নিয়মিত পরিষ্কারের সময়সূচী রয়েছে। বায়ুপ্রবাহ যা খুব দুর্বল তা ধূলিকণাকে মেশিনের অভ্যন্তরে বসতে দেয় এবং অবশেষে দূষণ হিসাবে ফ্যাব্রিক পৃষ্ঠে পৌঁছায়। খুব শক্তিশালী বায়ুপ্রবাহ রোলারগুলি থেকে ফ্যাব্রিককে টেনে আনে এবং উত্তেজনাকে অস্থিতিশীল করে, এই কারণেই নিষ্কাশন লাইনটি চলমান অবস্থায় সেট করা উচিত এবং রোলারের গতিতে কোনও পরিবর্তনের পরে পর্যবেক্ষণ করা উচিত।
লাইনের জন্য যেখানে ধুলো একটি পরবর্তী চিন্তার পরিবর্তে একটি পরিচিত সীমাবদ্ধতা, একটি উদ্দেশ্য-নির্মিত সংগ্রহ সেটআপ দীর্ঘ সময় ধরে বায়ুপ্রবাহকে স্থিতিশীল রাখে এবং ক্লিনিং ডাউনটাইমকে কমিয়ে দেয় যা অন্যথায় উত্পাদন ঘন্টায় পরিণত হয়।
sueding এবং ব্রাশিং লাইন জন্য স্বয়ংক্রিয় ধুলো নিষ্কাশনআপনি কেনার আগে কি পরীক্ষা করুন
শিল্প টেক্সটাইল যন্ত্রপাতি হল একটি পনের বছরের সম্পদ, এবং এই বিভাগে বেশিরভাগ অনুশোচনা আসে নির্দিষ্টকরণ থেকে যা দামের পরিবর্তে আলোচনা করা হয়নি। নিম্নলিখিত চেকগুলি বেশিরভাগ ব্যয়বহুল ভুল ধরা দেয়।
রোলার স্পেসিফিকেশন এবং পুনরাবৃত্তিযোগ্যতা
তারের ধরন, তারের ঘনত্ব, রোলারের ব্যাস, কঠোরতা এবং অপারেটিং ঘন্টার মধ্যে প্রস্তাবিত প্রতিস্থাপন ব্যবধানের জন্য জিজ্ঞাসা করুন। তারপর জিজ্ঞাসা করুন একটি পূর্ণ-ব্যাচ রোলের প্রস্থ জুড়ে পাইলের বৈচিত্র কী, এক-মিটার নমুনায় নয়। 5% এর নিচে প্রস্থের বৈচিত্র একটি ভাল-সেট লাইনের জন্য একটি যুক্তিসঙ্গত মানদণ্ড; যদি সরবরাহকারী প্রশ্নের উত্তর দিতে না পারে, তবে তা তথ্যপূর্ণ।
টেনশন এবং ড্রাইভ আর্কিটেকচার
স্পিড রেঞ্জ জুড়ে টেনশন স্বয়ংক্রিয়ভাবে নিয়ন্ত্রিত হয় কিনা এবং সীম পাস করার সময় মেশিনটি কীভাবে আচরণ করে তা নিশ্চিত করুন। প্রতি শিফটে বিশটি সিম চলমান একটি উদ্ভিদে, এই একক বৈশিষ্ট্যটি নির্ধারণ করে যে লাইনটি লাভজনক বা চিরস্থায়ীভাবে পুনরায় কাজ করা হয়েছে কিনা।
ট্রায়াল শর্ত যে আপনার উদ্ভিদ মেলে
পরিষ্কার, শর্তযুক্ত, পুরোপুরি সমতল ফ্যাব্রিকের উপর চালানো একটি প্রদর্শন খুব কম প্রমাণ করে। আপনার নিজের কঠিন স্তর পাঠান: সবচেয়ে ভারী ওজন, সবচেয়ে টাইট বুনা, ছায়া-সংবেদনশীল টুইল। ট্রায়ালটি আপনার টার্গেট লাইনের গতিতে চালানোর জন্য জোর দিন এবং মূল্যায়নের আগে নমুনাগুলি ধুয়ে শুকিয়ে নিন। পিলিং এবং পাইল ধসে সাধারণত প্রথম ধোয়ার পরে দেখা যায়, আগে নয়।
ক্রয় সঠিকভাবে ক্রম
- ফিনিশড-ফ্যাব্রিক স্ট্যান্ডার্ডকে পরিমাপযোগ্য পদে সংজ্ঞায়িত করুন: পাইলের উচ্চতা, হ্যান্ডফিল রেটিং, খোসার শক্তি বা ছায়া।
- ফিনিশিং সিকোয়েন্সটিকে পিছনের দিকে ম্যাপ করুন, তাই ব্রাশিং যেখানে এর প্রভাব টিকে থাকে সেখানে অবস্থান করা হয়।
- টান, রোলার অনুপাত, আর্দ্রতা এবং নিষ্কাশন বায়ুপ্রবাহ সহ মেশিনের নিয়ন্ত্রণ উইন্ডো সেট করুন।
- তারের রোলার, বিয়ারিং এবং ড্রাইভের উপাদানগুলির জন্য খুচরা যন্ত্রাংশের প্রাপ্যতা যাচাই করুন।
- স্বাক্ষর করার আগে আপনার অঞ্চলে পরিষেবা কভারেজ এবং প্রতিক্রিয়া সময় নিশ্চিত করুন।
সম্প্রসারণের পরিকল্পনা
বেশিরভাগ গাছপালা কয়েক বছরের মধ্যে প্রক্রিয়া যোগ করে, সেটা নরম করা, শুকানো বা দ্বিতীয় ব্রাশিং স্টেজ। একটি বৃহত্তর সমাপ্তি সরঞ্জাম পরিসীমা সহ একটি সরবরাহকারী বেছে নেওয়ার জন্য ক্রয়ের সময়ে কিছুই খরচ হয় না এবং পরবর্তীতে গুরুত্বপূর্ণ একীকরণের কাজ সংরক্ষণ করে।
এর কোনোটিই ব্রাশিংকে জটিল করে তোলে না। এটি একটি যান্ত্রিক প্রক্রিয়া যেখানে অল্প সংখ্যক ভেরিয়েবল রয়েছে এবং যে উদ্ভিদগুলি এটিকে ভালভাবে চালায় তারাই কেবল সেই ভেরিয়েবলগুলিকে অপারেটরের পছন্দের পরিবর্তে নির্দিষ্টকরণ হিসাবে বিবেচনা করে৷ যে মেশিনটি সোয়াচে একটি ইউনিফর্ম পাইল তৈরি করে সেটি একই মেশিন নয় যেটি একটি বৃষ্টির সোমবার শিফটের ত্রিশ রোলে একটি ইউনিফর্ম পাইল তৈরি করে এবং পার্থক্যটি সম্পূর্ণ নিয়ন্ত্রণ উইন্ডোতে। রোলার স্পেসিফিকেশন, গতির অনুপাত, উত্তেজনা আচরণ, আর্দ্রতা ব্যবস্থাপনা, এবং আপনার নিজস্ব ফ্যাব্রিক দিয়ে নিষ্কাশন কর্মক্ষমতা, আপনার নিজস্ব শর্তে নিশ্চিত করুন এবং বাকি সিদ্ধান্ত সোজা হয়ে যায়।