একটি ফিনিশিং প্ল্যান্ট এক সপ্তাহে 38,000 মিটার কালো সুতির টুইল চালায় এবং অভিযোগ ছাড়াই এটি প্রেরণ করে। দুই সপ্তাহ পর গার্মেন্টস ফ্যাক্টরি ফটোগ্রাফ ফেরত পাঠায়: ফ্যাব্রিকের মুখ জুড়ে ছড়িয়ে ছিটিয়ে থাকা সূক্ষ্ম সাদা দাগ, শুধুমাত্র র্যাকিং লাইটের নিচে দৃশ্যমান, সেলভেজের কাছে সবচেয়ে ভারী। রং সঠিক ছিল. স্টেনটার সঠিক ছিল। কারণটি একটি ব্রাশিং মাথায় বসেছিল যা প্রায় চার মিলিমিটার ব্রিসলের দৈর্ঘ্য হারিয়েছিল এবং একটি নিষ্কাশন নালী যা কয়েক কিলোওয়াট বাঁচাতে থ্রোটল করা হয়েছিল।
এটি একটি পরিষ্কার ব্রাশিং মেশিনের জন্য সৎ কেস। এটি একটি সমাপ্তি লাইনে খুব কমই সবচেয়ে ব্যয়বহুল সম্পদ এবং প্রায় কখনই এটি মনোযোগ আকর্ষণ করে না যতক্ষণ না নিচের দিকে কিছু ব্যর্থ হয়। তবুও এটি অপসারণ করতে ব্যর্থ ধুলো একটি আবরণ আনুগত্য ত্রুটি, একটি প্রিন্টিং স্পেক, একটি ল্যামিনেট ফোস্কা, বা একটি গ্রাহক ফিরে আসে.
সংক্ষিপ্ত সংস্করণ: একটি ক্লিনিং ব্রাশিং মেশিন ফাইবার পৃষ্ঠকে সারিবদ্ধ বা উত্তোলন করার সময় একটি চলমান স্তর থেকে আলগা ফাইবার, ধুলো, মাছি এবং পৃষ্ঠের ধ্বংসাবশেষ সরিয়ে দেয়। এটি ডাউনস্ট্রিম রিজেক্ট রেট কমিয়ে, লেপ, প্রিন্টিং এবং লেমিনেশন আনুগত্যের উন্নতি করে এবং হাত ধরে রাখা প্রথম মিটার থেকে শেষ পর্যন্ত সামঞ্জস্যপূর্ণ অনুভূতির মাধ্যমে তার স্থান অর্জন করে। এটি যা করতে পারে না তা হ'ল রেসকিউ ফ্যাব্রিক যা ইতিমধ্যেই অতিরিক্ত ক্ষয়প্রাপ্ত হয়েছে এবং এটি নিষ্কাশন ক্ষমতা হারিয়ে যাওয়ার জন্য ক্ষতিপূরণ দিতে পারে না।
আরও যাওয়ার আগে একটি পরিভাষা নোট। টেক্সটাইল এবং লেদার ফিনিশিং-এ, "ক্লিনিং ব্রাশিং মেশিন" মানে এক বা একাধিক ঘূর্ণায়মান ব্রাশ রোলার সহ একটি শিল্প ইউনিট যা একটি অবিচ্ছিন্ন ওয়েবে বা টুকরো পণ্যগুলিতে কাজ করে। আপনি যদি একটি গুদামের আইলের জন্য হাঁটার-পিছনে মেঝে স্ক্রাবিং মেশিনের সন্ধানে এখানে পৌঁছেছেন, তবে এটি একটি ভিন্ন স্পেসিফিকেশন ভাষা সহ একটি ভিন্ন সরঞ্জাম ক্লাস, যদিও ব্রাশের চাপ, ঘূর্ণন গতি এবং উভয় ক্ষেত্রেই বিচ্ছিন্ন পদার্থের পুনরুদ্ধার।
একটি পরিষ্কার ব্রাশিং মেশিন আসলে কি করে
তিনটি জিনিস একই সময়ে ঘটে যখন ব্রিস্টল টিপস একটি ফ্যাব্রিক পৃষ্ঠের সাথে যোগাযোগ করে এবং বিভক্ত বোঝা বেশিরভাগ নির্বাচনের সিদ্ধান্তকে ব্যাখ্যা করে।
- যান্ত্রিক আন্দোলন। ব্রিস্টল টিপস পৃষ্ঠের কাঠামোর মধ্যে প্রবেশ করে, ফাইবারের প্রান্ত এবং টুকরোগুলি ধরে এবং সুতার সাথে ধূলিকণা ধরে থাকা দুর্বল বন্ধনগুলি ভেঙে দেয়। এটি একটি দৈহিক ক্রিয়া, রাসায়নিক নয় এবং এর তীব্রতা নিয়ন্ত্রিত হয় দৃঢ়তা, ব্যস্ততার গভীরতা, রোলারের গতি এবং পাসের সংখ্যা দ্বারা।
- পরিবহন। dislodged উপাদান মেশিন ছেড়ে যেতে হবে. Bristles একটি বায়ু স্রোতে ধ্বংসাবশেষ নিক্ষেপ; নিষ্কাশন হুড এটি ক্যাপচার. ব্রাশ লাইনে পর্যাপ্ত বাতাসের বেগ ছাড়াই, মেশিনটি কেবল ওয়েবের এক অংশ থেকে অন্য অংশে ধূলিকণা পুনঃবন্টন করে, যে কারণে একটি ব্রাশিং হেড এবং এর নিষ্কাশন ব্যবস্থাকে একসাথে নির্দিষ্ট করতে হবে।
- ওরিয়েন্টেশন। ব্রাশিং পৃষ্ঠের ফাইবারগুলিকে এক দিকে রাখে, একটি ন্যাপ বাড়ায় বা ফাজকে চ্যাপ্টা করে। ফ্যাব্রিক ভ্রমণের সাপেক্ষে ঘূর্ণনের দিকনির্দেশ, এবং ওয়েবের সাথে বা বিপরীতে চলমান মাথার ক্রম, আপনি কোন প্রভাব পাবেন তা নির্ধারণ করে। প্রবাহের সাথে চলমান একটি চূড়ান্ত মাথা একটি মসৃণ, আরও দিকনির্দেশক পৃষ্ঠ তৈরি করে; এটির বিরুদ্ধে চলমান মাথা একটি পূর্ণ, আরও খোলা হাত তৈরি করে।
এটি প্রতিবেশী প্রক্রিয়াগুলি থেকে এটি আলাদা করা মূল্যবান, কারণ গাছপালা প্রায়শই ত্রুটির জন্য ভুল মেশিন কিনে তারা সমাধান করার চেষ্টা করে।
| প্রক্রিয়া | এটা কি অপসারণ বা পরিবর্তন | উপাদানের ক্ষতি | লাইনে সাধারণ অবস্থান |
|---|---|---|---|
| ব্রাশিং | আলগা ফাইবার, ধুলো, মাছি, পৃষ্ঠের ধ্বংসাবশেষ; ফাইবার অভিযোজন | নগণ্য থেকে খুব কম | sueding পরে, আবরণ বা softening আগে |
| মামলা করা | একটি পীচ-ত্বকের হাত তৈরি করতে ফাইবার শেষের ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাটিং | পরিমাপযোগ্য, সাধারণ ওজনের 1 থেকে 5 শতাংশ | ডাইং এবং শুকানোর পরে |
| শিয়ারিং | দীর্ঘ protruding fibers একটি সমতল গাদা উচ্চতা কাটা | কম কিন্তু কাটা বর্জ্য হিসাবে দৃশ্যমান | শেষ করতে দেরি |
| শুধুমাত্র নিষ্কাশন | পৃষ্ঠের উপরে বায়ুবাহিত ধুলো | কোনোটিই নয় | যে কোন জায়গায়, সমর্থন সরঞ্জাম হিসাবে |
যেখানে ব্রাশিং হেড ফিনিশিং সিকোয়েন্সে বসে
অবস্থান ফাংশন নির্ধারণ করে। একটি লাইনে দুটি ভিন্ন জায়গায় স্থাপন করা একই মেশিন দুটি ভিন্ন সমস্যার সমাধান করে, এবং এটিকে পরে সরানো একটি তুচ্ছ পরিবর্তন নয় কারণ ডাক্টিং, ড্রাইভ এবং টেনশন জোনগুলিকে পুনরায় কাজ করতে হবে।
- অবিলম্বে sueding বা এমরি চিকিত্সা পরে. এটি সবচেয়ে সাধারণ প্লেসমেন্ট। স্যুডিং এর ঘষিয়া তুলিয়া ফেলিতে সক্ষম ক্রিয়া একটি বড় আয়তনের ছোট ফাইবার ধ্বংসাবশেষ তৈরি করে যা পৃষ্ঠের উপর আলগাভাবে বসে থাকে। স্যুডিং হেডগুলির ঠিক পিছনে ব্রাশ করা, তারপরে নিষ্কাশন করা, সেই ধ্বংসাবশেষকে স্টেনটারে বহন করা থেকে বাধা দেয়, যেখানে এটি রোলারগুলিতে জমা হয়, গাইড পৃষ্ঠের উপর তৈরি হয় এবং অবশেষে চিহ্ন হিসাবে ফ্যাব্রিকের উপরে স্থানান্তরিত হয়।
- আবরণ, মুদ্রণ, স্তরায়ণ বা বন্ধন আগে. আঠালো রসায়নের চেয়ে আঠালো ব্যর্থতাগুলি প্রায়শই পৃষ্ঠের দূষণে ফিরে আসে। উচ্চ-বেগ নিষ্কাশনের সাথে মিলিত একটি ব্রাশিং পাস ফ্যাব্রিকের রসায়ন পরিবর্তন না করেই আবরণটিকে যান্ত্রিকভাবে পরিষ্কার পৃষ্ঠ দেয়।
- নরম করার আগে এবং পরে। নরম করার আগে ব্রাশ করা পৃষ্ঠটি খুলে দেয় যাতে যান্ত্রিক বা বায়ু নরম হওয়া একটি সংকুচিত শীটের পরিবর্তে পৃথক ফাইবারগুলিতে কাজ করে। নরম করার পরে ব্রাশ করা নরম করার প্রক্রিয়ার দ্বারা সংকুচিত যে কোনও ফাইবারকে তুলে নেয় এবং হাতটিকে প্রস্থ জুড়ে আরও অভিন্ন বোধ করে।
- চূড়ান্ত পরিদর্শন পর্যায়। একটি নিম্ন-চাপের ব্রাশিং এবং এক্সট্রাকশন পাস সরাসরি পরিদর্শন টেবিলের আগে পরিদর্শন কক্ষে বায়ুবাহিত লিন্টের পরিমাণ হ্রাস করে এবং পৃষ্ঠের ধূলিকণার কারণে সৃষ্ট মিথ্যা ত্রুটি কলের সংখ্যা কমায়।
- বালাই বা প্যাকিং আগে ইন-লাইন. বিশেষ করে গাঢ় শেডের জন্য এবং প্রযুক্তিগত টেক্সটাইলের জন্য যেখানে একটি দৃশ্যমান দাগ একটি কার্যকরী ত্রুটি, শুধুমাত্র একটি প্রসাধনী নয়।
সিকোয়েন্স সিদ্ধান্তেরও একটি খরচের মাত্রা আছে। ব্রাশিং হেড যোগ করলে লাইনের দৈর্ঘ্য, ফ্লোর স্পেস, সংযুক্ত লোড, সংকুচিত বাতাসের চাহিদা এবং ধুলো সংগ্রহের পরিমাণ বৃদ্ধি পায়। একটি বিদ্যমান লাইনে, এর অর্থ প্রায়শই মাথাটিকে এমন একটি ফাঁকে ফিট করতে হয় যা এর জন্য কখনও ডিজাইন করা হয়নি, এই কারণেই এনগেজমেন্ট ডেপথ এবং হুড ক্লিয়ারেন্স ব্রাশের গতির পরিবর্তে বাধ্যতামূলক সীমাবদ্ধতা হয়ে ওঠে।
মেশিন অ্যানাটমি: রোলার, ব্রিসলস, ড্রাইভ এবং সাকশন
যে স্পেসিফিকেশনটি সবচেয়ে গুরুত্বপূর্ণ তা মোটর রেটিং নয়। এটা ব্রিস্টল. নিয়ন্ত্রিত গভীরতায় ব্রিস্টেলকে ফ্যাব্রিকের কাছে উপস্থাপন করতে এবং বিচ্ছিন্ন উপাদানটিকে সরিয়ে নেওয়ার জন্য মেশিনে অন্য সবকিছু বিদ্যমান।
ব্রাশ রোলার ব্যবস্থা
পূর্ণ-প্রস্থের নলাকার রোলারগুলি হল ওয়ার্কহরস কনফিগারেশন: কাজের প্রস্থে বিস্তৃত একটি শ্যাফ্ট, এটি বরাবর মাউন্ট করা ব্রাশের অংশগুলি। এগুলি সরল, সহজে পুনরুত্থান করা যায় এবং বোনা কাপড়ের জন্য উপযুক্ত যেখানে পৃষ্ঠটি মাত্রাগতভাবে স্থিতিশীল। তাদের সীমাবদ্ধতা প্রস্থ-সম্পর্কিত বিচ্যুতি; খুব প্রশস্ত মেশিনে, বা উচ্চ ব্যস্ততার চাপে, রোলারটি কেন্দ্রে নত হতে পারে এবং সেলভেজগুলির তুলনায় মধ্য-প্রস্থে কম কার্যকরভাবে পরিষ্কার করতে পারে।
গ্রহের বিন্যাসগুলি একটি ঘূর্ণায়মান ক্যারিয়ারে ছোট ব্রাশ হেডের একটি সেট মাউন্ট করে যাতে যোগাযোগ বিন্দুগুলি ওভারল্যাপিং পাথে ফ্যাব্রিক জুড়ে ভ্রমণ করে। এগুলোর দাম বেশি, রক্ষণাবেক্ষণে আরও মনোযোগের প্রয়োজন এবং প্রতি মিটারে আরও বেশি শক্তি খরচ করে। বিনিময়ে তারা প্রস্থ জুড়ে আরও অভিন্ন চিকিত্সা প্রদান করে এবং সহজে বিকৃত হওয়া কাঠামোর উপর মৃদু হয়, তাই বোনা কাপড় এবং সূক্ষ্ম প্রযুক্তিগত স্তরগুলিতে এগুলি সাধারণ।
bristle উপাদান নির্বাচন
ব্রিসল পছন্দ পরিষ্কার করার শক্তি এবং ফাইবার ক্ষতির মধ্যে ট্রেড-অফ সেট করে।
- নাইলন 6 এবং নাইলন 6.6 ফিলামেন্ট। সাধারণ টেক্সটাইল পরিষ্কারের জন্য ডিফল্ট। ঘর্ষণ প্রতিরোধী, আর্দ্রতা সহনশীল, বিস্তৃত ব্যাসের মধ্যে উপলব্ধ। সূক্ষ্ম ব্যাস (প্রায় 0.10 থেকে 0.20 মিমি) আলতোভাবে পরিষ্কার করুন এবং সূক্ষ্ম-গজ নিটগুলির জন্য উপযুক্ত; মোটা ব্যাস (0.30 মিমি এবং তার বেশি) ভারী বোনা এবং ঘন দূষণ বহনকারী পৃষ্ঠগুলিতে কাজ করে।
- PBT এবং পলিয়েস্টার ফিলামেন্টের মিশ্রণ। নরম পুনরুদ্ধারের আচরণ, উপযোগী যখন ফ্যাব্রিক পৃষ্ঠটি সহজেই চিহ্নিত করা হয় এবং আপনার আক্রমনাত্মক আন্দোলনের পরিবর্তে হালকা স্পর্শ প্রয়োজন।
- পশুর চুলের মিশ্রণ। উল এবং কিছু চামড়ার ব্যবহারে ঐতিহ্যগত যেখানে স্ট্যাটিক জেনারেশন এবং ফাইবার ক্ষতি উভয়ই কমিয়ে আনতে হবে। উচ্চ খরচ, ভেজা অবস্থায় ছোট জীবন।
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলামেন্ট। সিলিকন কার্বাইড বা অ্যালুমিনিয়াম অক্সাইড দিয়ে লোড করা নাইলন। এটি টেকনিক্যালি একটি ব্রাশিং টুল যা কাটেও, এবং এটি শুধুমাত্র তখনই বেছে নেওয়া উচিত যখন সারফেস টার্গেট পরিষ্কার করার পাশাপাশি হালকা ঘর্ষণ প্রয়োজন। ভুল প্রয়োগে এটি উপাদান অপসারণ করে এবং ছায়া পরিবর্তন করে।
- সিরামিক এবং কার্বন ফাইবার রোলার। যেখানে প্রক্রিয়াটি বিশুদ্ধ পরিচ্ছন্নতার পরিবর্তে একটি সংজ্ঞায়িত পৃষ্ঠের প্রভাবের জন্য কল করে এবং যেখানে রোলারটিকে তার জ্যামিতিটি দীর্ঘ পরিষেবা জীবন ধরে রাখতে হবে সেখানে ব্যবহৃত হয়।
ড্রাইভ, গতি এবং দিকনির্দেশ
রোলার সারফেস স্পিড, মোটর আরপিএম নয়, কাজ করার সংখ্যা। একটি প্রদত্ত ব্যাসের একটি রোলারে, ঘূর্ণন গতি যোগাযোগ লাইনে পৃষ্ঠের গতিতে রূপান্তরিত হয় এবং ফাইবার আসলে এটিই অনুভব করে। সাধারণ শিল্প ব্রাশিং হেডগুলি প্রতি মিনিটে কয়েকশ থেকে প্রায় 1,500 রেঞ্জের মধ্যে চলে, যা পৃষ্ঠের গতিতে অনুবাদ করা হয় যা ফ্যাব্রিক লাইনের গতির দুই থেকে ছয় গুণ হতে পারে। লাইনের গতির চেয়ে অনেক বেশি দ্রুত ব্রাশ চালানো পরিষ্কার করার তীব্রতা বাড়ায় কিন্তু তাপ, স্ট্যাটিক এবং ফাইবার ভাঙ্গাও বাড়ায়।
দিকনির্দেশ একটি স্পেসিফিকেশন, পছন্দ নয়। ফ্যাব্রিকের মতো একই দিকে চলমান একটি মাথা মৃদু এবং একটি দিকনির্দেশক স্তর তৈরি করে। ফ্যাব্রিক ট্রাভেলের জন্য হেড রানিং কাউন্টার আরও আক্রমনাত্মক এবং আরও ফাইবার উত্তোলন করে। থ্রি-হেড কনফিগারেশনগুলি প্রায়শই বিকল্প দিকনির্দেশ দেয়, ফ্যাব্রিকটি মেশিন থেকে বেরিয়ে যাওয়ার আগে পৃষ্ঠটি নীচে রেখে দেওয়ার জন্য একটি উইথ-দ্য-ফ্লো হেড দিয়ে শেষ হয়।
উত্তেজনা এবং নির্দেশিকা
ব্রাশিং টেনে আনে। একটি বোনা ফ্যাব্রিক যা কম টানতে চলছে, একটি ব্রাশ হেড ওয়েবকে সরু করে টানতে পারে, কোর্সের কাঠামোকে বিকৃত করতে পারে এবং একটি প্রস্থের বৈচিত্র তৈরি করতে পারে যা একটি শেড ব্যান্ড হিসাবে দেখায়। তাই বুনাতে কার্যকরী ব্রাশিং ব্রাশের মতোই প্রবেশ এবং প্রস্থান টেনশন নিয়ন্ত্রণের উপর নির্ভর করে। বোনাগুলিতে ঝুঁকি আলাদা: অত্যধিক টানার কারণে ফ্যাব্রিক গাইড রোলারগুলির বিরুদ্ধে পিছলে যায় এবং ওয়েফ্ট বিকৃতি তৈরি করে।
| উপ-সমাবেশ | নিয়ন্ত্রণ করে | সাধারণ বিকল্প বা পরিসীমা | চারিত্রিক ব্যর্থতা |
|---|---|---|---|
| ব্রাশ রোলার টাইপ | কভারেজ অভিন্নতা এবং ভদ্রতা | পূর্ণ-প্রস্থ নলাকার; গ্রহ খণ্ডিত | প্রশস্ত নলাকার রোলারগুলিতে কেন্দ্র-অফ-প্রস্থ আন্ডার-ক্লিনিং |
| bristle উপাদান এবং ব্যাস | পরিষ্কারের তীব্রতা বনাম ফাইবার ক্ষতি | নাইলন 0.10 থেকে 0.30 মিমি; পিবিটি; চুলের মিশ্রণ; ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলামেন্ট | অত্যধিক উপাদান অপসারণ এবং ছায়া পরিবর্তন |
| রোলার গতি | যোগাযোগের ফ্রিকোয়েন্সি এবং আন্দোলন শক্তি | পৃষ্ঠ গতি দ্বারা সেট, সাধারণত 2 থেকে 6 বার লাইন গতি | তাপ, স্ট্যাটিক, উচ্চ গতিতে ফাইবার ভাঙ্গন |
| ব্যস্ততার গভীরতা | পৃষ্ঠ গঠন মধ্যে অনুপ্রবেশ | একটি মিলিমিটারের ভগ্নাংশ, পরীক্ষায় সেট করা | খুব গভীর হলে ঘুমের বিকৃতি এবং প্রস্থ হ্রাস |
| ঘূর্ণনের দিকনির্দেশ | সারফেস লেয়ার এবং আক্রমনাত্মকতা | প্রবাহ সহ; প্রবাহের বিরুদ্ধে; পর্যায়ক্রমে | দিকনির্দেশক রেখা এবং দৃশ্যমান ন্যাপ ব্যান্ড |
| নিষ্কাশন ফণা | অপসারিত ধ্বংসাবশেষ ক্যাপচার | স্লট বা প্লেনাম ডিজাইন, বায়ু ভলিউমের সাথে মিলে যায় | ধ্বংসাবশেষ অপসারণের পরিবর্তে পুনর্বন্টন |
শুকনো ব্রাশিং বনাম ভেজা ব্রাশিং
শুষ্ক প্রক্রিয়া মান. ওয়েব প্রাকৃতিক বা অবশিষ্ট আর্দ্রতায় মাথার মধ্য দিয়ে চলে, নিষ্কাশন ধূলিকণা পরিচালনা করে, এবং একমাত্র ভোগ্য দ্রব্য হল ব্রিসলস এবং বিদ্যুৎ। বিশ্বজুড়ে নির্দিষ্ট করা টেক্সটাইল ব্রাশিং হেডগুলির প্রায় 80 শতাংশই শুষ্ক ইউনিট, এবং সঙ্গত কারণে: কোনও বর্জ্য নেই, কোনও জারা পরিকল্পনা নেই, কোনও অতিরিক্ত শুকানোর লোড নেই।
ভেজা ব্রাশিং নির্দিষ্ট ক্ষেত্রে ছবিতে প্রবেশ করে। ডেনিম এবং নির্দিষ্ট ভারী তুলো নির্মাণে, অল্প পরিমাণ জল বা প্রসেস লিকার দিয়ে ব্রাশ করা এমবেডেড ধুলো আলগা করে এবং দুটির পরিবর্তে একটি পাসে একটি পূর্ণাঙ্গ হাত তৈরি করে। সিন্থেটিক চামড়া এবং মাইক্রোফাইবার সাবস্ট্রেটে, ভেজা ব্রাশিং বাফিং বা পলিশ করার আগে পৃষ্ঠটি খুলতে ব্যবহৃত হয় এবং জল প্রজন্মের পর্যায়ে বায়ুবাহিত ধুলোকেও দমন করে। প্রকৌশলগত পরিণতি বাস্তব, যাইহোক: স্টেইনলেস বা লেপা ভেজা অংশ, নিষ্কাশন এবং স্প্ল্যাশ কন্টেনমেন্ট, একটি স্কুইজি বা ভ্যাকুয়াম পুনরুদ্ধারের পর্যায়, এবং একটি বর্জ্য জলের স্রোত যা চিকিত্সা করা উচিত।
সিদ্ধান্তের ওজনকারী উদ্ভিদের জন্য, ব্যবহারিক পরীক্ষা হল দূষণটি পৃষ্ঠের উপর বা এটিতে এম্বেড করা আছে কিনা। পৃষ্ঠের ধুলো এবং আলগা ফাইবার একটি শুষ্ক ব্রাশিং সমস্যা। এমবেডেড ধুলো যা একটি নিষ্কাশন-অনলি পাস থেকে বেঁচে থাকে সাধারণত নির্দেশ করে যে হয় পৃষ্ঠের কাঠামোটি প্রথমে যান্ত্রিকভাবে খুলতে হবে, অথবা দূষণটি আগের ভেজা প্রক্রিয়া থেকে আসছে এবং পরিবর্তে সেখানে আক্রমণ করা উচিত।
প্রক্রিয়া পরামিতি এবং তাদের সহনশীলতা উইন্ডোজ
মেশিনের ত্রুটি হিসাবে রিপোর্ট করা বেশিরভাগ ব্রাশিং সমস্যাগুলি আসলে সমস্যাগুলি সেট করছে। নীচের উইন্ডোগুলি একটি ট্রায়ালের জন্য শুরুর পয়েন্ট, সার্বজনীন সেটিংস নয়৷ সাবস্ট্রেট ওজন, ফিনিস টার্গেট এবং নিষ্কাশন ক্ষমতা তাদের স্থানান্তরিত করে, কখনও কখনও যথেষ্ট পরিমাণে।
| প্যারামিটার | শুরুর পরিসীমা | খুব কম হলে উপসর্গ | খুব বেশি হলে উপসর্গ |
|---|---|---|---|
| বেলন পৃষ্ঠ গতি | 2 থেকে 6 বার ফ্যাব্রিক লাইন গতি | অসম্পূর্ণ ধুলো অপসারণ, দৃশ্যমান অবশিষ্টাংশ | ফাইবার ভাঙ্গন, তাপের চিহ্ন, স্ট্যাটিক বিল্ডআপ |
| ব্যস্ততার গভীরতা | 0.1 থেকে 0.5 মিমি, পরীক্ষায় সেট করা হয়েছে | সারফেস ধুলো অস্পর্শ, প্যাচী পরিষ্কার | ঘুমের বিকৃতি, প্রস্থ হ্রাস, জিএসএম ড্রপ |
| ফ্যাব্রিক লাইন গতি | সাবস্ট্রেটের উপর নির্ভর করে 20 থেকে 80 মি/মিনিট | মিটার প্রতি অপর্যাপ্ত যোগাযোগের সময় | হ্রাস বাস, গতি পরিবর্তন এ অসম পরিস্কার |
| ওয়েব টেনশন | সর্বনিম্ন উত্তেজনা যা ওয়েবকে সমতল রাখে | ওয়েব ফ্লাটার, অসম ব্রাশ যোগাযোগ | নিট নেভিগেশন প্রস্থ সংকীর্ণ, weft বিকৃতি |
| ফণা স্লট এ নিষ্কাশন বায়ু বেগ | প্রকৃতপক্ষে উৎপন্ন জরিমানা ক্যাপচার করার জন্য যথেষ্ট; ধোঁয়া পরীক্ষা দ্বারা যাচাই | ঘের ভিতরে ধুলো recirculates | গঠন থেকে ফাইবার টানা, শক্তি অপচয় |
| bristle protrusion | দৃশ্যমান পরিধান প্রায় 20 শতাংশ অতিক্রম করার আগে প্রতিস্থাপন করুন | পরিষ্কার করার প্রভাব ধীরে ধীরে কমে যায়, তারপর প্রত্যাখ্যানগুলি প্রদর্শিত হয় | প্রযোজ্য নয়; ওভার-লং ব্রিসলস হল নতুন-ব্রাশ কন্ডিশন |
| ওয়েবের আর্দ্রতা পুনরুদ্ধার | লট জুড়ে সামঞ্জস্যপূর্ণ | জরিমানা আঁকড়ে থাকে, স্ট্যাটিক বৃদ্ধি পায় | ফাইবার ফোলা, ম্যাটিং, নিষ্কাশন লোডিং |
এখানে একক সবচেয়ে মূল্যবান অভ্যাস হল ব্রিসল প্রোট্রুশনের বিরুদ্ধে বাগদানের গভীরতার একটি রেকর্ড। ব্রিসলস পরিধানের সাথে সাথে, যোগাযোগের জ্যামিতি পরিবর্তিত হয় যদিও মেশিনের সেটিংটি সরানো হয়নি, তাই যে সমস্ত গাছগুলি ক্ষতিপূরণের জন্য গভীরতা সামঞ্জস্য করে তারা একটি স্থিতিশীল ফলাফল পায় এবং যে গাছগুলি একে একা ছেড়ে দেয় সেগুলি গুণমানের একটি ধীরগতিতে প্রবাহিত হয় যা গ্রাহক না হওয়া পর্যন্ত কেউ লক্ষ্য করে না।
সাবস্ট্রেটের সাথে মেশিনের মিল
কোনো সার্বজনীন ব্রাশিং কনফিগারেশন নেই। সাবস্ট্রেটগুলির মধ্যে পার্থক্যগুলি যথেষ্ট বড় যে একই মাথা একটিতে ভাল এবং অন্যটিতে খারাপভাবে কাজ করবে।
বোনা কাপড়
বুনা ব্রাশ করার জন্য সবচেয়ে কঠিন কেস কারণ তারা লোডের নিচে বিকৃত হয়ে যায়। কোর্সের বিকৃতি, প্রস্থের বৈচিত্র্য এবং কার্লিং হল খুব বেশি ব্যস্ততা বা অত্যধিক টেনে আনার সম্ভাব্য ফলাফল। ছোট যোগাযোগ বিন্দু সহ প্ল্যানেটারি হেডগুলি সাধারণত একটি একক পূর্ণ-প্রস্থ রোলারের চেয়ে ভাল উত্তর, এবং টেনশন নিয়ন্ত্রণ আপস্ট্রিম এবং ডাউনস্ট্রিম ব্রাশের মতোই মনোযোগের দাবি রাখে। অনেক গাছপালা নিটগুলিতে একটি ডেডিকেটেড ব্রাশিং পাসের সাথে একটি প্ল্যানেটারি স্যুডিং পাস যুক্ত করে, যাতে ঘষিয়া তুলিয়া ফেলিতে সক্ষম মাথার দ্বারা সৃষ্ট ফাইবার ধ্বংসাবশেষগুলি ওয়েব পরবর্তী প্রক্রিয়ায় পৌঁছানোর পূর্বে মুছে ফেলা হয়। একটি গ্রহের কার্বন এবং সিরামিক ফাইবার স্যুডিং প্ল্যাটফর্ম বুননের জন্য কনফিগার করা হয়েছে, যেমন X মডেল, এই ক্রমটির জন্য ডিজাইন করা সরঞ্জামগুলির একটি উদাহরণ।
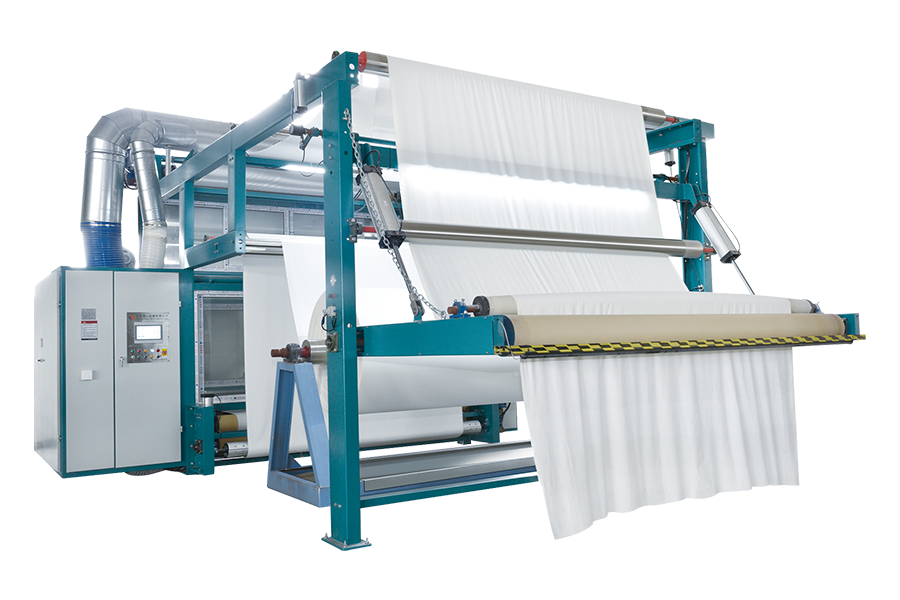 এক্স-মডেল প্ল্যানেটারি কার্বন/সিরামিক ফাইবার সুইডিং মেশিন বুননের জন্য নিটগুলির জন্য যেখানে বিকৃতি একটি উদ্বেগের বিষয়, এই প্ল্যানেটারি স্যুডিং মেশিনটি কার্বন বা সিরামিক ফাইবার রোলার এবং ধুলো সংগ্রহের সাথে কম-টেনশন প্রক্রিয়াকরণের প্রস্তাব দেয়। পণ্য দেখুন →
যেখানে একটি প্ল্যান্ট বিভিন্ন ধরনের নিট কনস্ট্রাকশন চালায়, সেখানে স্বাধীন চাপ নিয়ন্ত্রণ সহ নিটগুলির জন্য একটি ডেডিকেটেড ব্রাশিং হেড কম সেটিং এ চালানো সাধারণ-উদ্দেশ্যের মাথার চেয়ে দ্রুত ফেরত দেয়, কারণ সাধারণ-উদ্দেশ্য ইউনিট প্রায় সবসময়ই তার সক্ষম সীমার নিচে চলে যায়।
বোনা কাপড় এবং ডেনিম
বোনা আরও ব্যস্ততা এবং উচ্চতর ব্রাশের গতি সহ্য করে। ডেনিমে, ব্রাশিং প্রায়ই অনুভূমিক কনফিগারেশনে স্যুডিং পাসের সাথে মিলিত হয়, যেহেতু ফ্যাব্রিক ভারী, মাত্রাগতভাবে স্থিতিশীল এবং যান্ত্রিক লোড বহন করতে পারে। ডেনিমের লক্ষ্য সাধারণত সর্বাধিক পরিচ্ছন্নতার পরিবর্তে একটি নিয়ন্ত্রিত পৃষ্ঠের চেহারা, তাই মাথা জুড়ে দিক ক্রম কাঁচা গতির চেয়ে বেশি গুরুত্বপূর্ণ।
তুলা এবং ভারী তুলো নির্মাণ
ঘন তুলো পৃষ্ঠগুলি সুতার বিরুদ্ধে গভীর ধুলো ধরে রাখে। নিষ্কাশন তার কাজ করার আগে ব্রাশিংকে পৃষ্ঠটি কিছুটা খুলতে হবে, যার অর্থ কিছু অনুপ্রবেশের প্রয়োজন এবং ব্রিসলের শক্ততা খুব কম হতে পারে না। মোলস্কিনের মতো ভারী নির্মাণের জন্য উচ্চতর ব্যস্ততা এবং প্রায়শই একটি প্রাক-নরম করার পর্যায় প্রয়োজন যাতে ব্রাশ আসার সময় ফাইবারগুলি জায়গায় লক না হয়।
পলিয়েস্টার এবং সিন্থেটিক মিশ্রণ
স্ট্যাটিক প্রভাবশালী সমস্যা. পলিয়েস্টার ব্রাশ করার সময় চার্জ তৈরি করে এবং ধরে রাখে, যা ফ্যাব্রিক এবং মেশিনের পৃষ্ঠে জরিমানা আটকে রাখে। ব্যবহারিক পাল্টা ব্যবস্থার মধ্যে রয়েছে মাথার আগে আর্দ্রতা কন্ডিশনিং, পরিবাহী বা অ্যান্টিস্ট্যাটিক ব্রিস্টল মিশ্রণ, গ্রাউন্ডেড রোলার এবং একটি হুড ডিজাইন যা বাতাসের পথকে ছোট রাখে। পলিয়েস্টারের জন্য শুকনো এবং ভেজা ব্রাশিং ভেরিয়েন্টগুলি বিশেষভাবে বিদ্যমান, এবং যেখানে রঙ্গক বা ফিনিস অবশিষ্টাংশগুলি দূষণের অংশ তা বিবেচনা করে ভেজা ব্রাশ করা মূল্যবান।
সিন্থেটিক চামড়া, মাইক্রোফাইবার এবং প্রলিপ্ত স্তর
এগুলি পৃষ্ঠ-আবির্ভাব পণ্য, তাই ব্রাশিং দৃশ্যত এবং স্পর্শ দ্বারা বিচার করা হয়। এখানে পরিষ্কার করা দুটি উদ্দেশ্যে কাজ করে: আবরণ বা এমবস করার আগে পৃষ্ঠের ধুলো অপসারণ এবং পলিশিং বা বাফিংয়ের জন্য পৃষ্ঠ প্রস্তুত করা। ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলামেন্ট ব্রাশগুলি এই সেগমেন্টে প্রায়শই দেখা যায়, তবে সেগুলিকে সাবধানে মেলাতে হবে, কারণ একটি মাইক্রোফাইবার পৃষ্ঠে একটি অতি-আক্রমনাত্মক ব্রাশ একটি দৃশ্যমান ন্যাপ তৈরি করে যা পূর্বাবস্থায় ফেরানো যায় না।
চামড়া এবং চামড়া পণ্য
চামড়ার উপর, ব্রাশিং সাধারণত শেষ করার আগে একটি পরিষ্কার এবং ধুলো অপসারণের পদক্ষেপ, এবং এটি সাধারণত ধুলো নিষ্কাশন এবং পুরুত্ব যাচাইয়ের সাথে যুক্ত হয়। যেহেতু চামড়া পরিবর্তনশীল পুরুত্বের একটি প্রাকৃতিক উপাদান, ব্রাশের গতির চেয়ে ব্রাশিং চাপ নিয়ন্ত্রণের ব্যাপার বেশি, এবং অসঙ্গত ফলাফল প্রায়শই মেশিনের পরিবর্তে সাবস্ট্রেটে ট্রেস করে।
ধুলো নিষ্কাশন: পরিচ্ছন্নতার সিস্টেমের অন্য অর্ধেক
একটি ব্রাশিং মেশিন যা ধুলো অপসারণ করে কিন্তু এটি ক্যাপচার করে না, এটি পৃষ্ঠের দূষণ সমস্যাটিকে বায়ুবাহিত একটিতে রূপান্তরিত করেছে। ধুলো আবার ফ্যাব্রিকের উপর লাইনের আরও নিচে পড়ে, মেশিনের ফ্রেম এবং রোলারগুলিকে কোট করে এবং পরবর্তী লটে চিহ্ন হিসাবে শেষ হয়।
নিষ্কাশন নকশা নিয়ম একটি সংক্ষিপ্ত তালিকা অনুসরণ করে. হুড স্লটটি ব্রাশের যোগাযোগের লাইনের যতটা কাছাকাছি থাকা উচিত যান্ত্রিক ক্লিয়ারেন্স অনুমতি দেয়, কারণ ক্যাপচারের বেগ দূরত্বের সাথে দ্রুত বন্ধ হয়ে যায়। ডাক্ট সাইজিংকে হুডের বাতাসের চাহিদার সাথে মেলে এবং তীক্ষ্ণ বাঁক, দীর্ঘ অনুভূমিক রান এবং ছোট আকারের শাখাগুলি কাগজে ফ্যানের রেট করা কর্মক্ষমতা পরিবর্তন না করেই ক্যাপচার কমিয়ে দেয়। কমিশনিংয়ের সময় একটি ধোঁয়া বা ট্যাল্ক পরীক্ষা আপনাকে যে কোনও নেমপ্লেট চিত্রের চেয়ে ক্যাপচার কার্যকারিতা সম্পর্কে আরও বেশি বলে।
গাছপালা প্রায়ই কঠিন উপায় আবিষ্কার যে গৌণ বিবেচনা আছে. লিন্ট দাহ্য, তাই ডাক্টওয়ার্ক এবং সংগ্রহ ইউনিটগুলিকে বছরে একবার পরিদর্শনের পরিবর্তে নিয়মিত পরিষ্কারের সময়সূচী প্রয়োজন। বায়ু প্রবাহের সাথে বহন করা সূক্ষ্ম ফাইবার ফ্যান ইমপেলারগুলিতে তৈরি করতে পারে এবং তাদের ভারসাম্যের বাইরে রাখতে পারে। এবং সিন্থেটিক সাবস্ট্রেটগুলি পরিচালনাকারী ইউনিটগুলিতে, স্থির অপচয়কে একটি রেট্রোফিট হিসাবে যুক্ত করার পরিবর্তে শুরু থেকেই ডিজাইন করতে হবে। স্যুডিং এবং ব্রাশিং লাইনের জন্য উদ্দেশ্য-নির্মিত স্বয়ংক্রিয় ধুলো নিষ্কাশন সিস্টেমগুলি এই পয়েন্টগুলিকে আনুষঙ্গিক হিসাবে না করে একটি সিস্টেম হিসাবে সম্বোধন করে, যা সাধারণত অংশগুলিকে আলাদাভাবে একত্রিত করা এবং স্টার্টআপে অমিল আবিষ্কার করার চেয়ে সস্তা।
স্যুডিং এবং ব্রাশিং লাইনের জন্য স্বয়ংক্রিয় ধুলো নিষ্কাশন সিস্টেমব্রাশিং কাজ করছে কিনা তা কীভাবে পরিমাপ করবেন
ব্রাশিং প্রায়ই চোখের দ্বারা মূল্যায়ন করা হয়, যা অপ্টিমাইজ করা অসম্ভব এবং তর্ক করা সহজ করে তোলে। পরিমাপযোগ্য চেকের একটি সংক্ষিপ্ত তালিকা প্রক্রিয়াটিকে একটি প্রতিরক্ষাযোগ্য মান দেয়।
| মেট্রিক | এটা কিভাবে চেক করা হয় | এটা কি নির্দেশ করে | লক্ষ্যের বাইরে থাকলে অ্যাকশন |
|---|---|---|---|
| পৃষ্ঠ ধুলো অবশিষ্টাংশ | মাথার আগে এবং পরে আঠালো টেপ লিফট বা গ্র্যাভিমেট্রিক ফিল্টার স্যাম্পলিং | মাথা এবং নিষ্কাশন দক্ষতা পরিষ্কার | প্রথমে ব্যস্ততা হ্রাস করুন, তারপর এয়ার ক্যাপচার পর্যালোচনা করুন |
| হাতের অনুভূতি | প্যানেল মূল্যায়ন বা যন্ত্রযুক্ত কোমলতা পরীক্ষা | লট জুড়ে অভিযোজন সামঞ্জস্যপূর্ণ কিনা | দিকনির্দেশের ক্রম এবং পোস্ট-ব্রাশ নরমকরণ পর্যালোচনা করুন |
| ওজন হ্রাস | লাইনের আগে এবং পরে কাটা নমুনাগুলিতে জিএসএম পরীক্ষা | ব্রাশিং ধ্বংসাবশেষের পরিবর্তে উপাদান অপসারণ করছে কিনা | একটি নরম ব্রিসলে পরিবর্তন করুন বা ব্যস্ততা হ্রাস করুন |
| রঙ পরিবর্তন | অন্ধকার ছায়ায় স্পেকট্রোফটোমিটার | ফাইবার ক্ষতি পৃষ্ঠ লাইটনিং হিসাবে দেখাচ্ছে | নিম্ন ব্যস্ততা এবং গতি; bristle উপাদান চেক |
| প্রস্থ স্থায়িত্ব | মাথার প্রবেশ এবং প্রস্থানে প্রস্থ পরিমাপ | টান এবং টেনে আনার আচরণ, বিশেষ করে নিটগুলিতে | এন্ট্রি এবং প্রস্থান টেনশন সামঞ্জস্য করুন |
| হলের মধ্যে বায়ুবাহিত ধুলো | মেশিনের কাছাকাছি ভিজ্যুয়াল চেক বা কণা গণনা | নিষ্কাশন ক্যাপচার গুণমান এবং ঘের sealing | সীল লিক, পরিষ্কার নালী, হুড অবস্থান যাচাই |
| প্রসার্য এবং টিয়ার শক্তি | প্রাক এবং পোস্ট নমুনা উপর স্ট্যান্ডার্ড পরীক্ষাগার পরীক্ষা | যান্ত্রিক ক্রিয়া কাঠামোর অবনতি করছে কিনা | গতি এবং গভীরতা হ্রাস; পাসের সংখ্যা পর্যালোচনা করুন |
সবচেয়ে দরকারী নিয়ম হল প্রতিটি লটের প্রথম এবং শেষ মিটার পরিমাপ করা। ব্রাশ করা যা পরিষ্কার শুরু হয় এবং ধুলোবালি শেষ হয় তার অর্থ সাধারণত ব্রিসল পরিধান, নালী লোডিং বা টেনশন ড্রিফ্ট, এবং এটিকে অনেকের মধ্যে ধরা শিপমেন্টের পরে ধরার চেয়ে যথেষ্ট সস্তা।
একটি RFQ এ কি উল্লেখ করতে হবে
ব্রাশিং মেশিনের অনুসন্ধান যা কাজের প্রস্থ এবং দাম হিসাবে বেরিয়ে আসে সাধারণত অফারগুলির সাথে তুলনা করা কঠিন। নিম্নলিখিত আইটেমগুলি উদ্ধৃতিগুলিকে তুলনীয় করে তোলে এবং একটি মেশিনের ঝুঁকি হ্রাস করে যা প্রযুক্তিগতভাবে প্রস্থের প্রয়োজনীয়তা পূরণ করে কিন্তু প্রক্রিয়ার প্রয়োজনীয়তা পূরণ করে না।
- ওজন, নির্মাণ এবং নির্দিষ্ট ত্রুটি সহ সাবস্ট্রেট তালিকা ব্রাশিং পাসটি দূর করার উদ্দেশ্যে।
- প্রয়োজনীয় পরিচ্ছন্নতা স্তর, একটি বিবরণের পরিবর্তে পরিমাপ হিসাবে প্রকাশ করা হয়েছে, যার নাম পরীক্ষা পদ্ধতি।
- ফ্যাব্রিক লাইনের গতি পরিসীমা এবং যে গতিতে গ্রহণযোগ্যতা বিচার চলবে।
- ব্রাশের মাথার সংখ্যা, তাদের বিন্যাস এবং প্রয়োজনীয় দিকনির্দেশের ক্রম।
- ডেলিভারির সময় ব্রিসল ম্যাটেরিয়াল, ব্যাস এবং প্রোট্রুশন, এবং চলমান সময়ের মধ্যে প্রত্যাশিত পরিষেবা জীবন।
- ব্রাশ রোলার নির্মাণ এবং প্রত্যাশিত রি-ব্রিস্টলিং খরচ এবং পরিবর্তন।
- এক্সট্রাকশন এয়ার ভলিউম ফণা এ প্রয়োজন এবং যারা ductwork, ফ্যান এবং ফিল্টার সরবরাহ করে।
- সংযুক্ত লোড, সংকুচিত বায়ু খরচ এবং ভিজা বৈকল্পিক জন্য কোনো জল সরবরাহ.
- টেনশন নিয়ন্ত্রণের দায়িত্ব: সরবরাহকারী কি এন্ট্রি এবং এক্সিট টেনশন জোন সরবরাহ করে, নাকি লাইন নির্মাতা?
- এনগেজমেন্ট অ্যাডজাস্টমেন্ট মেকানিজম এবং লাইন চলাকালীন এটি সেট করা যাবে কিনা।
- ব্রিসল পরিদর্শন, রোলার অপসারণ এবং নালী পরিষ্কারের জন্য অ্যাক্সেসের প্রয়োজনীয়তা।
- নিয়ন্ত্রণ ইন্টারফেস, রেসিপি স্টোরেজ, এবং বিদ্যমান লাইন রেসিপি স্থানান্তর করা প্রয়োজন কিনা।
- গ্রহণযোগ্যতার মানদণ্ড, ট্রায়াল ফ্যাব্রিকের পরিমাণ এবং কে ব্যর্থ ট্রায়ালের খরচ বহন করে।
- ব্রাশ, বিয়ারিং এবং ড্রাইভের উপাদানগুলির জন্য লিড টাইম সহ খুচরা যন্ত্রাংশের তালিকা।
- কমিশনিং সুযোগ, অপারেটর প্রশিক্ষণ এবং ডকুমেন্টেশন ভাষা.
সেই তালিকার দুটি আইটেম ধারাবাহিকভাবে অবমূল্যায়ন করা হয়। প্রথমটি হল ব্রিস্টল পরিষেবা জীবন চলাকালীন সময়ে প্রকাশ করা হয়, কারণ প্রতি বছর ব্রাশের খরচে দুই সরবরাহকারীর মধ্যে পার্থক্য তিন বছরের মধ্যে ক্রয় মূল্যের ব্যবধান অতিক্রম করতে পারে। দ্বিতীয়টি হল কে উত্তোলনের মালিক। যখন ব্রাশিং মেশিন সরবরাহকারী এবং নিষ্কাশন সরবরাহকারী বিভিন্ন কোম্পানি হয়, তখন হুড এবং নালীর মধ্যে ইন্টারফেস কারোরই দায়বদ্ধতা হয়ে ওঠে না এবং ফলস্বরূপ ঘাটতিটি সরঞ্জামের ত্রুটির পরিবর্তে প্রত্যাখ্যানের হার হিসাবে দেখায়।
ইনস্টলেশন, ইউটিলিটি এবং রক্ষণাবেক্ষণের বাস্তবতা
ইনস্টলেশন যেখানে আশাবাদী উদ্ধৃতি মেঝে পূরণ. একটি বিদ্যমান লাইনে যুক্ত করা একটি ব্রাশিং হেডের জন্য মেশিনের জন্য মেঝে স্থান প্রয়োজন এবং রোলার অপসারণের জন্য ক্লিয়ারেন্স প্রয়োজন, এবং এই ক্লিয়ারেন্সটি প্রায়শই সীমাবদ্ধতা যা মাথাকে এমন একটি অবস্থানে বাধ্য করে যেখানে নিষ্কাশন হুড সঠিকভাবে স্থাপন করা যায় না।
ইউটিলিটি একটি প্রাথমিক চেক প্রাপ্য. সংযুক্ত লোড প্রায়শই বিনয়ী হয়, কিন্তু বায়ুসংক্রান্ত এনগেজমেন্ট বা দোলনের জন্য সংকুচিত বাতাসের চাহিদা, প্লাস এক্সট্রাকশন ফ্যান, বিল্ডিং পরিষেবার হিসাব পরিবর্তন করে। বহুতল প্ল্যান্টের উপরের তলায় কম্পন বিচ্ছিন্নতা গুরুত্বপূর্ণ, এবং ধূলিকণা সংগ্রহের রাউটিং মেশিন আসার আগে পরিকল্পনা করা উচিত, পরে না করে।
রক্ষণাবেক্ষণ সহজ কিন্তু ক্ষমাহীন। ব্রিস্টল প্রোট্রুশন সংজ্ঞায়িত বিরতিতে পরীক্ষা করা উচিত এবং রেকর্ড করা উচিত। নালী একটি সময়সূচী পরিষ্কার করা উচিত, একটি উপসর্গ উপর না. হাই-স্পিড হেডের রোলার বিয়ারিং-এর জন্য তৈলাক্তকরণের ব্যবধানের প্রয়োজন হয় যা তাদের দায়িত্বের জন্য প্রকৃতপক্ষে প্রয়োজন, যা সাধারণত উদ্ভিদের সাধারণ মান থেকে ছোট হয়। নিষ্কাশন হুডগুলি ফাইবার সঞ্চয়ের জন্য পরিদর্শন করা উচিত যা স্লটকে সংকীর্ণ করে এবং শান্তভাবে ক্যাপচারের বেগ হ্রাস করে।
সবচেয়ে উপেক্ষিত আইটেম টান ক্রমাঙ্কন হয়. নিট এবং লাইটওয়েট বোনাতে ব্রাশ করার ফলাফল টেনশনের উপর নির্ভর করে, এবং একটি টেনশন জোন যেটি ছয় মাসের উৎপাদনের মধ্যে চলে যায় তা ব্রাশের সেটিংসে কোনো পরিবর্তন ছাড়াই ব্রাশিং কর্মক্ষমতা পরিবর্তন করে।
থ্রুপুট, খরচ এবং পরিশোধ
শুধুমাত্র ক্রয় মূল্যের উপর ব্রাশিং ব্যবস্থার তুলনা করা পার্থক্যগুলিকে বোঝায়। একটি কাজের উদাহরণ কেসটিকে আরও পরিষ্কার করে তোলে। অনুমান করুন একটি লাইন তিন শিফটে, প্রতি বছর 6,000 ঘন্টা, প্রতি মিনিটে 45 মিটার এবং 80 শতাংশ দক্ষতা, বার্ষিক প্রায় 13 মিলিয়ন লিনিয়ার মিটার উত্পাদন করে।
- একটি সাধারণ-উদ্দেশ্য ব্রাশিং হেড তার সক্ষম সীমার নিচে চালানোর জন্য ক্ষতিকারক নিট নির্মাণগুলি এড়াতে সাধারণত ঘনিষ্ঠ ব্রিস্টল প্রতিস্থাপন ব্যবধানের প্রয়োজন হয় এবং আরও পরিবর্তনশীল পরিচ্ছন্নতার ফলাফল তৈরি করে, যা উচ্চতর পরিদর্শন প্রত্যাখ্যান হার হিসাবে দেখায়।
- সঠিক নিষ্কাশন সহ সাবস্ট্রেটের সাথে মিলিত একটি মাথা সাধারণত একই লাইনের গতিতে কম প্রত্যাখ্যানের হার ধরে রাখতে পারে এবং প্রতি মিলিয়ন মিটার ব্রিসলের খরচ প্রায়শই তুলনামূলক বা ভাল হয় কারণ ব্রাশটি তার ডিজাইন উইন্ডোতে কাজ করছে।
- অর্থনৈতিক পার্থক্য প্রত্যাখ্যান হার দ্বারা প্রভাবিত হয়, ব্রাশ খরচ নয়। প্রতি মিটারে দুই থেকে পাঁচ মার্কিন ডলারের মধ্যে বিক্রয় মূল্য সহ একটি কাপড়ে, প্রতি বছর এক শতাংশের একটি ভগ্নাংশ দ্বারা প্রত্যাখ্যান করা দুটি মেশিন বিকল্পের মধ্যে মূল্যের পার্থক্যের চেয়ে বেশি মূল্যবান।
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলামেন্ট ব্রাশগুলি আরও আক্রমনাত্মকভাবে পরিষ্কার করতে পারে তবে উপাদানগুলি গ্রাস করতে পারে এবং গাঢ় শেডগুলিতে ফলস্বরূপ শেড পরিবর্তনটি ব্যয় নির্বিশেষে অগ্রহণযোগ্য হতে পারে।
- ভেজা ব্রাশিং বর্জ্য স্রোতের জন্য চিকিত্সা খরচ যোগ করে, তাই এটি একটি পছন্দের পরিবর্তে একটি প্রক্রিয়ার প্রয়োজনীয়তার দ্বারা ন্যায়সঙ্গত হওয়া উচিত।
ব্যবহারিক উপসংহারটি হল যে ব্রাশিং সরঞ্জামের মূল্যায়ন করা উচিত যে ত্রুটিগুলি প্রতিরোধ করে, বিকল্প মেশিনের খরচের বিপরীতে নয়। যে সব গাছপালা এটি করে তারা নিষ্কাশন ক্ষমতা এবং উদারভাবে গুণমানকে তুচ্ছ করে, কারণ এই দুটি ভেরিয়েবল যা প্রত্যাখ্যান হার নিয়ন্ত্রণ করে।
কমিশনিং, ট্রায়াল এবং অপারেটর অভ্যাস
একটি ব্রাশিং ইনস্টলেশন যা বাস্তব লাইনের গতিতে বাস্তব উত্পাদন ফ্যাব্রিকে ট্রায়াল করা হয়নি। গ্রহণযোগ্যতা ট্রায়াল প্রকৃত স্তর এবং প্রকৃত গতি ব্যবহার করা উচিত, এবং এটি তাপমাত্রা এবং স্থির প্রভাব স্থিতিশীল করার জন্য যথেষ্ট দীর্ঘ চালানো উচিত, যার অর্থ সাধারণত একটি সংক্ষিপ্ত নমুনার পরিবর্তে কমপক্ষে কয়েকশ মিটার।
ট্রায়াল চলাকালীন, সেটিংগুলি রেকর্ড করুন যা গৃহীত ফলাফল তৈরি করেছে: ব্রিসল টাইপ এবং প্রোট্রুশন, রোলার সারফেস স্পিড, এনগেজমেন্ট ডেপথ, ডিরেকশন সিকোয়েন্স, লাইন স্পিড, টেনশন ভ্যালু এবং এক্সট্রাকশন সেটিংস। সেই সংখ্যাগুলি বেসলাইন রেসিপি হয়ে ওঠে। তাদের ছাড়া, পরবর্তী শিফট প্রক্রিয়াটি পুনরায় উদ্ভাবন করবে এবং ফলাফলগুলি প্রবাহিত হবে।
অপারেটর অভ্যাস রেসিপি হিসাবে অনেক গুরুত্বপূর্ণ. শিফট পরিবর্তনের সময় ফাইবার তৈরির জন্য নিষ্কাশন হুড পরীক্ষা করা, উত্তেজনা প্রবাহের প্রাথমিক সূচক হিসাবে প্রস্থের তারতম্যের জন্য দেখা, এবং গ্রাহকের অভিযোগের জন্য অপেক্ষা করার পরিবর্তে হাতের অনুভূতির পরিবর্তনের প্রতিবেদন করা হল সহজ আচরণ যা বিনিয়োগকে রক্ষা করে। ব্রাশিং একটি কম খরচে, কম রক্ষণাবেক্ষণ প্রক্রিয়া যা শান্তভাবে ব্যর্থ হয়। যে সব গাছপালা এটি থেকে সবচেয়ে বেশি লাভ করে তারাই এটিকে একটি নির্দিষ্ট আনুষঙ্গিক উপাদান হিসেবে বিবেচনা না করে একটি নিয়ন্ত্রিত প্রক্রিয়া হিসেবে বিবেচনা করে।
একটি ক্লিনিং ব্রাশিং মেশিন একটি ফিনিশিং লাইন বাজেটের একটি ছোট অংশ এবং এর মানের ফলাফলের একটি অসামঞ্জস্যপূর্ণ অংশ। যে সিদ্ধান্তটি সবচেয়ে গুরুত্বপূর্ণ তা হল কোন প্রস্তুতকারক রোলারটি সরবরাহ করে তা নয়, তবে ব্রিস্টল, এনগেজমেন্ট জ্যামিতি, উত্তেজনা নিয়ন্ত্রণ এবং নিষ্কাশন ব্যবস্থা একটি নির্দিষ্ট পরিচ্ছন্নতা লক্ষ্যের বিপরীতে একটি সিস্টেম হিসাবে নির্দিষ্ট করা হয়েছে কিনা। যে অধিকার পান এবং নিঃশব্দে মাথা brushing বছরের জন্য প্রত্যাখ্যান হ্রাস. এটি ভুল করুন এবং এটি মেশিনের একপাশ থেকে অন্য দিকে ধুলো সরে যায় যখন সবাই কারণ অনুসন্ধান করে দুটি প্রক্রিয়া নিচের দিকে।